1. Giriş
Təmizləmə fırçaları gündəlik istifadə və sənaye tətbiqləri üçün geniş istifadə olunan bir vasitədir. Mətbəxdə və vanna otağında məişət təmizliyindən tutmuş istehsal sexində və hətta tibbi və fərdi qulluq sektorlarında sənaye tozunun təmizlənməsinə qədər sadə quruluşu, münasib qiyməti və intuitiv nəticələri ilə təmizləyici fırçalar qlobal istehsal və istehlak malları tədarükü zəncirinin mühüm tərkib hissəsinə çevrilmişdir.
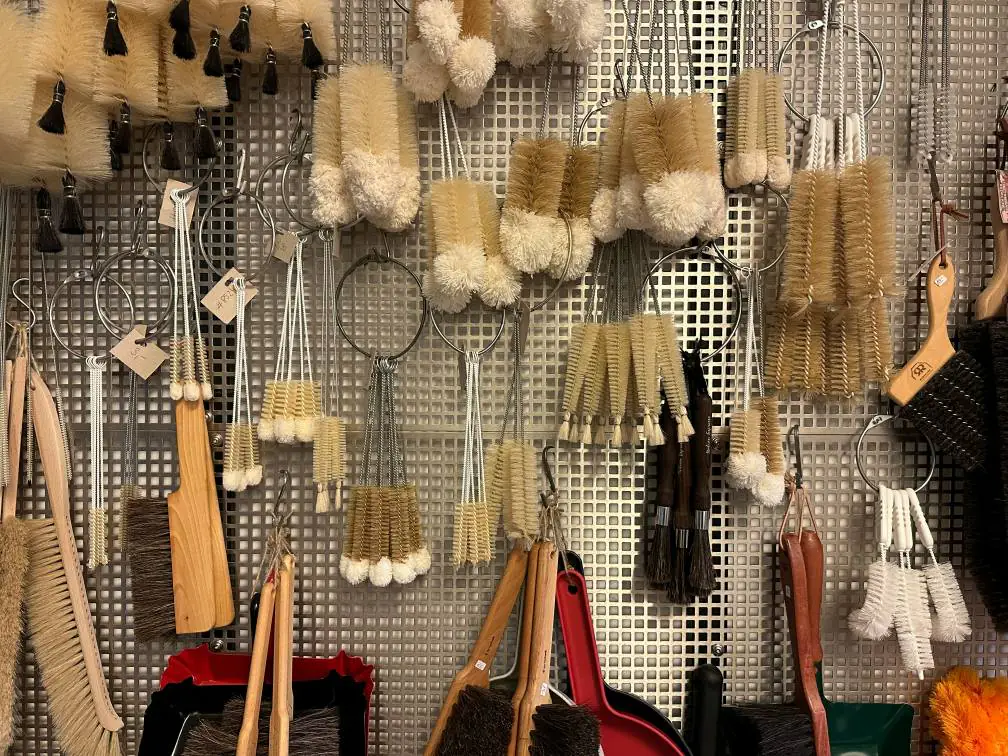
Bununla belə, sənayedə yeni olan bir çox başlanğıc istehsalçıları və ya satınalma və məhsul menecerləri çox vaxt əsas istehsal prosesləri, əsas parametrlər və keyfiyyətə nəzarət haqqında sistematik bir anlayışa malik olmayan fırçanın son görünüşünə və ya qiymətinə diqqət yetirirlər. Bu bilik boşluğu məhsulun qeyri-kafi performansına, uyğunluq risklərinin artmasına və hətta tədarük zəncirinin qeyri-sabitliyinə səbəb ola bilər.
Bu məqalə oxuculara təmizləyici fırça istehsalı prosesini tam başa düşməyə kömək etmək məqsədi daşıyır . "Proses təlimatı"na diqqət yetirən məqalə, məhsulun strukturunu anlamaqdan, proses marşrutlarının seçilməsindən, xammal və daxil olan material yoxlamasından tutmuş istehsal prosesinin addım-addım təhlilinə, keyfiyyətə nəzarətə, avadanlıq və alətlərə, ƏMT və dayanıqlığa və nəhayət, xərc, avtomatlaşdırma və kütləvi istehsal mərhələlərinə qədər prosesi əhatə edəcək.
Tətbiq olunan qruplara aşağıdakılar daxildir:
Startap istehsalçıları : İstehsal sistemlərinin və proses marşrutlarının tez bir zamanda qurulmasına kömək edin.
Keyfiyyətə nəzarət və proses mühəndisləri : Kritik nəzarət nöqtələrini və qüsurların qarşısının alınması tədbirlərini mənimsəyin.
Satınalma və Məhsul Menecerləri : Xərc strukturlarını və istehsal gücü ilə bağlı maneələri anlamaq və təchizat zənciri idarəetmə imkanlarını təkmilləşdirmək.
Məhsulun əhatə dairəsi üç kateqoriyaya yönəldilir:
Məişət təmizliyi üçün fırçalar (mətbəx fırçaları, tualet fırçaları, döşəmə fırçaları və s.).
Sənaye fırçaları (toz təmizləyici diyircəkli fırçalar, konveyer lent təmizləyici fırçalar, kirləri təmizləmək üçün fırçalar və s.).
Şəxsi qulluq fırçaları (diş fırçaları, saç fırçaları və s., bu, sadəcə konseptual bir uzantıdır və heç bir konkret detal verilmir).
Bu məqalə vasitəsilə oxucular məhsulun inkişafı, tədarükçünün qiymətləndirilməsi və ya istehsal xəttinin qurulması üçün təlimatlar təqdim edərək təmizləyici fırça istehsalının "panoramik görünüşü" əldə edə, təfərrüatları başa düşə və ümumi vəziyyəti dərk edə bilər.
II. Məhsul və Prosesə Baxış
Prosesə keçməzdən əvvəl ilk növbədə təmizləyici fırçaların əsas strukturunu, əsas kateqoriyalarını və proses marşrutlarını başa düşməliyik.
2.1 Təmizləmə fırçasının əsas quruluşu
Standart təmizləyici fırça adətən aşağıdakı hissələrdən ibarətdir:
Fırça sapı/bazası : Ümumi materiallar: plastik (PP, ABS, HDPE), ağac, metal (alüminium, paslanmayan polad).
Funksiya: Tutma mexanikasını təmin edir, saç dəstələrini daşıyır və ümumi gücü təmin edir.
Filamentlər/Tüklər : Geniş çeşiddə material seçimləri: sintetik liflər (neylon, PP, PET), təbii liflər (xurma, donuz tükləri), metal məftillər (mis, polad, paslanmayan polad).
Təmizləmə qabiliyyətini, kimyəvi müqavimətini və xidmət müddətini müəyyən edir.
Tufting/Fixing : Zımbalama üsulu: ən ənənəvi və geniş istifadə olunan üsul.
Ərimiş: Ümumiyyətlə yüksək səviyyəli fırçalarda və ya kiçik dəqiqlikli fırçalarda tapılır.
Bağlanmış: Xüsusi formalar və ya elastiklik tələbləri üçün uyğundur.
Floklama: səthi yumşaltmaq və ya dekorativ fırçalar üçün istifadə olunur.
Accessories
Buraya uzun tutacaqlar və ya teleskopik çubuqlarla əməkdaşlıq etmək üçün istifadə olunan metal sıxaclar, qollar, yivli interfeyslər və s. daxildir.
2.2 Əsas Kateqoriyalar və Tətbiq Ssenariləri
Mətbəx fırçası : əsasən orta sərtlikli fırça məftili ilə süfrə qablarını və qazanları təmizləmək üçün istifadə olunur.
Tualet fırçası : kimyəvi korroziyaya davamlı olmalıdır, əsasən PP və ya neylondan hazırlanmalıdır.
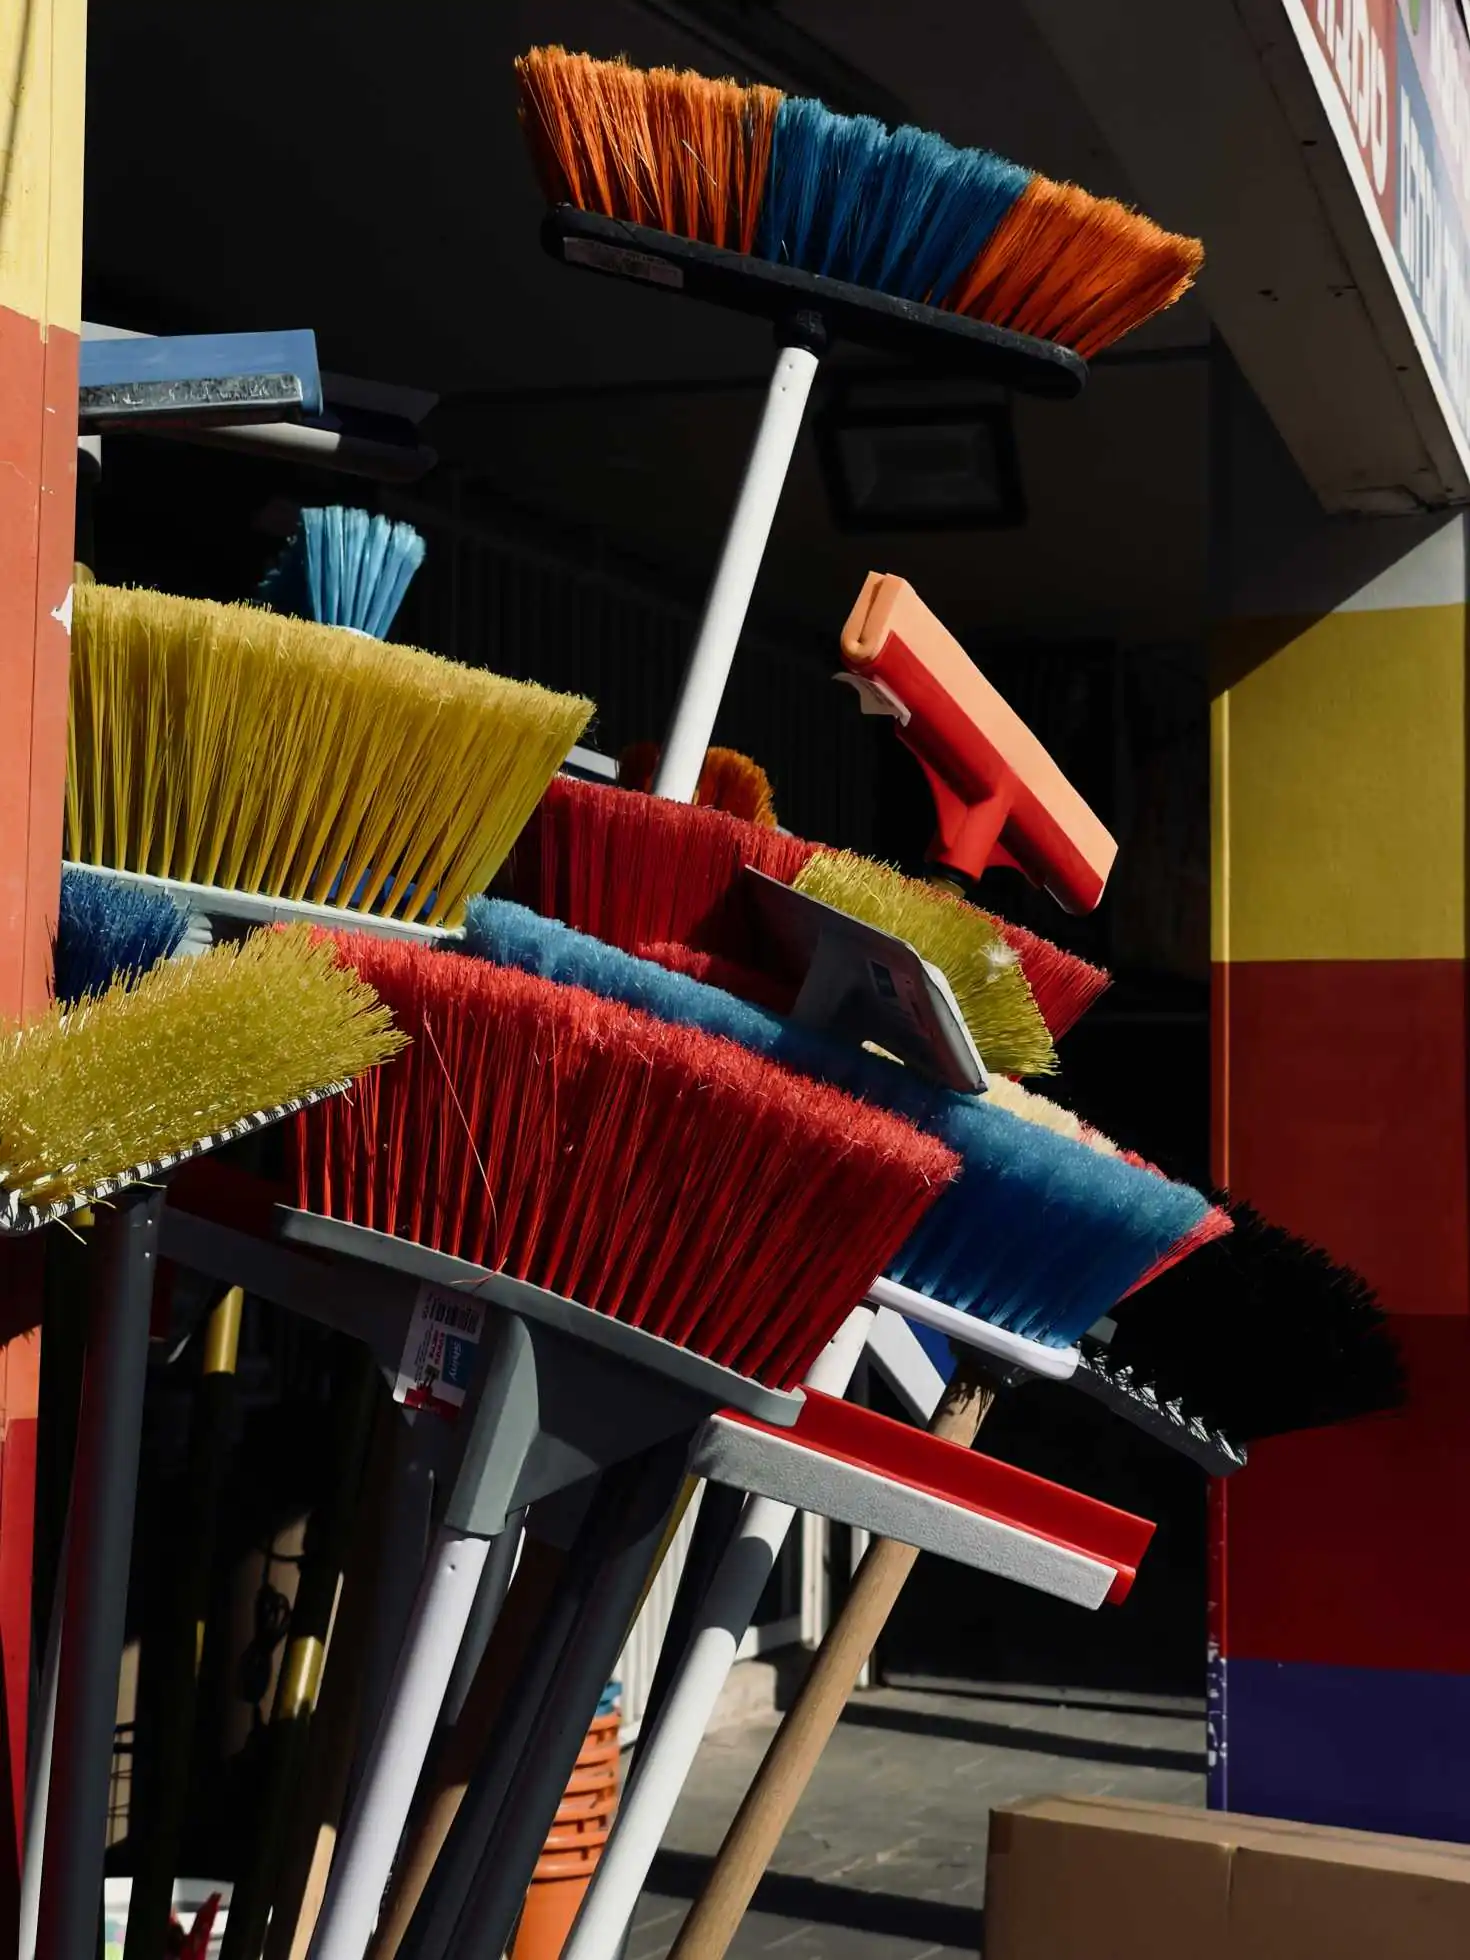
Döşəmə fırçası : Tükləri daha sərtdir və uzun sapı onu geniş sahələri təmizləmək üçün uyğun edir.
Toz təmizləyici fırça : yumşaq fırça teli və antistatik xüsusiyyətlərə malik sənaye avadanlıqlarının səthi üçün istifadə olunur.
Roller Fırçası : Konveyer kəmərinin təmizlənməsi və ya sənaye çirklərinin təmizlənməsi üçün maşına quraşdırılır.
2.3 Proses marşrutunun müqayisəsi
Fərqli məhsullar çox vaxt müxtəlif proses yollarını müəyyənləşdirir:
Taxta sap və plastik sap və metal sap : Taxta saplar ağac emalı xətti emalı tələb edir; plastik saplar əsasən enjeksiyon qəlibindən hazırlanır; metal saplar ştamplama, qaynaq və digər proseslər tələb edir.
Sancaqlama vs Ərimə vs Floklama : Sancaqlama çox miqdarda material üçün uyğun olan sabit və yetkin bir prosesdir; Ərimə material və avadanlıq üçün daha yüksək tələblərə malikdir; Floklama səthi yumşaltmağa və daha gözəl olmağa meyllidir.
Bu fərqləri başa düşmək məhsulun dizaynının ilkin mərhələlərində ağlabatan istehsal marşrutunu planlaşdırmağa kömək edəcək və sonradan tez-tez təkrar işlərin qarşısını alacaq.
3. Dizayn Girişi və Mühəndislik Hazırlığı
Uğurlu istehsal hərtərəfli hazırlıq tələb edir. Təmizləmə fırçasının dizaynı yalnız görünüşlə bağlı deyil; o, həmçinin performans tələblərini, uyğunluq standartlarını və mühəndislik sənədlərini əhatə edir.
3.1 Tələblərin aydınlaşdırılması
Dizayn etməzdən əvvəl aşağıdakı suallara cavab verməlisiniz:
Hədəf səthi : Şüşə, keramika, paslanmayan polad, yoxsa kobud betondur?
Təmizləyici vasitələr : Güclü turşular, güclü qələvilər, üzvi həlledicilər və ya yüksək temperaturlar təsir göstərirmi?
Ömür müddəti : Birdəfəlik, qısamüddətli istifadə üçündür, yoxsa yüzlərlə təmizliyə davam gətirməli olacaq?
Qiymət və büdcə : Kütləvi istehlak üçün, yoxsa yüksək səviyyəli davamlılıq üçün nəzərdə tutulub?
Bu tələblər sonrakı material seçimini və emal marşrutunu müəyyənləşdirir.
3.2 Əsas Parametrlər
Təmizləmə fırçası dizaynında aşağıdakı parametrlər ən vacibdir:
Fırça materialı
Neylon: aşınmaya davamlı və temperatura davamlıdır, adətən orta və yüksək səviyyəli fırçalarda istifadə olunur.
PP: aşağı qiymət, böyük həcmli gündəlik ehtiyaclar üçün uyğundur.
PET: yaxşı möhkəmlik və hidroliz müqaviməti.
Təbii lif: ekoloji cəhətdən təmiz, yaxşı hiss, lakin zəif tutarlılıq.
Metal Tel: Ağır pas aradan qaldırılması və ya sənaye təmizləmə üçün uyğundur.
Diametr və sərtlik
Fırça teli nə qədər qalın və sərtdirsə, təmizləmə gücü bir o qədər güclüdür, lakin səthə zərər vermə ehtimalı bir o qədər yüksəkdir.
Diametr çox kiçik olarsa, yumşaq olacaq, lakin təmizləmə səmərəliliyi azalacaq.
Paket sayı və sıxlığı
Paketlərin sayı və quruluşun sıxlığı əhatə dairəsini və davamlılığını müəyyən edir.
Görünüş və mexanika
Erqonomik fırça sapı bucağı və sürüşməyə qarşı dizayn istifadəçi təcrübəsini əhəmiyyətli dərəcədə artıra bilər.
3.3 Uyğunluq və Standartlar
Təmizləmə fırçaları tez-tez insanlar və hətta qida ilə təmasda olur və müvafiq qaydalara uyğun olmalıdır:
Qida ilə təmas təhlükəsizliyi : ABŞ FDA və Çin GB 4806 seriyası standartları kimi.
Kimyəvi uyğunluq : Avropa REACH, ROHS, təhlükəli maddələrin məhdudlaşdırılması.
Gigiyena tələbləri : Bəzi sənaye sahələrində bakteriyaların böyüməsinin qarşısını almaq üçün bioyükə nəzarət edilməlidir.
3.4 Layihə Faylları
Düzgün istehsalı təmin etmək üçün mühəndislik şöbəsi tam sənədlər hazırlamalıdır:
BOM (Materiallar siyahısı) : bütün xammal və hissələri əhatə edir.
Proses kartı : hər bir prosesin parametrlərini dəqiq müəyyənləşdirin.
Rəsmlər və tolerantlıqlar : 2D/3D dizaynlar və kritik ölçülər daxil olmaqla.
Təftiş spesifikasiyaları : IQC, IPQC və OQC üçün standartları müəyyən edir.
Sınaq istehsal planı : prosesin mümkünlüyünü yoxlamaq üçün kiçik dəstli sınaq istehsalı.
4. Xammal və daxil olan materialların yoxlanılması (IQC)
Təmizləyici fırça istehsalında ilk addım xammalın hazırlanmasıdır . Fırçaların performansı və davamlılığı xammalın keyfiyyətindən çox asılı olduğundan, ciddi daxilolma keyfiyyətinə nəzarət (IQC) sisteminin yaradılması çox vacibdir.
4.1 Ümumi xammal kateqoriyaları
Qatran hissəcikləri/ağac/metal hissələr
Plastik: PP, ABS və HDPE adətən fırça tutacaqlarının enjeksiyon qəlibi üçün istifadə olunur.
Ağac: ağcaqayın, fıstıq və s., küfün qarşısını almaq üçün qurudulmalı və müalicə edilməlidir.
Metal: Alüminium, paslanmayan polad, uzun tutacaqlar və ya xüsusi sənaye fırça altlıqları üçün.
Filament makaralarını fırçalayın
Material: Neylon, PP, PET, təbii lif, mis məftil və ya polad məftil.
Forma: Makaralı qablaşdırma, avtomatik iplik maşınlarında istifadə üçün əlverişlidir.
Yapışqanlar/fiksatorlar
Yapışqan: Epoksi yapışqan, isti əriyən yapışqan, paylamaq və bərkitmək üçün istifadə olunur.
Bağlayıcılar: ştapellər, metal sıxaclar.
Quraşdırma və qablaşdırma materialları
Qol, plastik örtük, yivli interfeys.
Qablaşdırma qutusu, blister paket, nəmə davamlı çanta, quruducu.
4.2 Əsas yoxlama maddələri
Material sertifikatları və uyğunluq sertifikatları : Təchizatçılardan RoHS, REACH, FDA və ya GB test hesabatlarını təqdim etmələri tələb olunur.
Fırça telinin diametri və dartılma möhkəmliyi : Telin qırılmasının və tük tökülməsinin qarşısını almaq üçün mikroskop və dartılma ölçən cihazdan istifadə edərək sınaqdan keçirin.
Nəmlik miqdarı və kül : Taxta və təbii liflər deformasiya və küfün qarşısını almaq üçün nəmlik miqdarını izləməlidir.
Qoxu və miqrasiya : Hər hansı bir qoxunun və ya potensial zərərli maddələrin buraxılıb-buraxılmadığını qiymətləndirin.
Görünüş və rəng fərqi : Partiya tutarlılığını təmin etmək üçün kolorimetri və standart nümunəni müqayisə edin.
IQC yalnız məhsulun keyfiyyətini təmin etmir, həm də sonrakı proses itkilərini azaldır , buna görə də istehsal xəttindəki ən dəyərli halqalardan biridir.
5. Addım-addım Proses
İndi isə məqalənin əsas hissəsinə keçək: fırçaların təmizlənməsi üçün addım-addım istehsal prosesi . Bu prosesi 12 əsas mərhələyə bölmək olar və hər biri xüsusi avadanlıq, proses parametrləri və keyfiyyətə nəzarət nöqtələri tələb edir.
5.1 Fırça sapı/əsas formalaşdırılması
Plastik enjeksiyon qəlibləri
Proses: Qatran qurutma → Enjeksiyon qəlibləmə maşınının qidalanması → Kalıbın formalaşması → Kalıplama → Kəsmə.
Əsas nəzarətlər: kalıbın temperaturu, saxlama müddəti, soyutma dərəcəsi.
Ümumi problemlər: büzülmə, əyilmə və baloncuklar.
Ağacın formalaşması
Proses: kəsmə → cilalama → formalaşdırma → kənar bantlama → səthin örtülməsi.
Qeyd: Çatlamanın qarşısını almaq üçün nəmlik <10% olmalıdır.
Metal baza
Proses: ştamplama, qaynaq, cilalama, pas əleyhinə müalicə.
Tətbiq: sənaye diyircəkli fırça, xüsusi yüksək möhkəmlik tələbləri.
5.2 Fırçanın hazırlanması
İmplantasiyadan əvvəl fırça filamentləri aşağıdakı müalicədən keçməlidir:
Kəsmə : Makaranı nəzərdə tutulmuş uzunluqlara kəsin.
Darama : Sap dəstələrinin düz olmasını təmin edir.
Əvvəlcədən qızdırma/tavlama : Bükülməni və ya qıvrılmanı azaldır.
Antistatik müalicə : ipliyin uçub getməsinin qarşısını alır.
Qarışdırma və rəng uyğunluğu : ehtiyaclara uyğun olaraq fərqli rəngləri və ya materialları uyğunlaşdırın.
5.3 Saç əkilməsi/fiksasiya üsulu
Fərqli məhsullara görə fərqli proseslər seçin:
Ştapel dəsti
Proses: Avtomatik saç əkmə maşını iplik dəstəsini qatlayır və onu əsas dəliyə mismarlayır.
Üstünlükləri: kütləvi istehsal və yetkin texnologiya üçün uyğundur.
Risk: Çuxur diametri ilə ştapel spesifikasiyası arasında uyğunsuzluq tüy itkisi ilə nəticələnə bilər.
Fused
Proses: Telin ucu isti boşqab və ya ultrasəs dalğası ilə əridilir və birbaşa çuxura daxil edilir.
Üstünlükləri: Ştapellərə ehtiyac yoxdur, möhkəm və gözəldir.
Dezavantajlar: yüksək material tələbləri və dar proses pəncərəsi.
Bonded
Proses: Deliyə yapışqan tökün, filament paketini daxil edin və sonra qurudun.
Risklər: Çox yapışqan daşmağa səbəb olacaq, çox az yapışqan zəif bir əlaqə ilə nəticələnəcək.
Flocking
Proses: Səth yapışqan örtüyü → qısa liflərin elektrik sahəsində adsorbsiyası → qurutma.
Tətbiq: Dekorativ fırçalar və ya elastik təmas səthləri.
5.4 Kəsmə və İşarələmə
Kəsmə : Tükləri bərabər və səliqəli etmək üçün xarici konturu kəsmək üçün kəsici bıçaq və ya zımpara kəmərindən istifadə edin.
Bölünmə : Üyüdücü çarxın sürtünməsi nəticəsində fırça filamentlərinin uclarında incə çatlar əmələ gəlir ki, bu da təmizləmə qabiliyyətini artırır və cızıqlanma riskini azaldır.
5.5 İkinci emal və montaj
Ümumi əməliyyatlara aşağıdakılar daxildir:
Qol/qısqac sıxma : Struktur möhkəmliyini artırır.
Uzun sapın və ya teleskopik dirəyin bərkidilməsi : yivləmə, sancaqlama və ya yapışdırma yolu ilə.
5.6 Səthin işlənməsi və markalanması
Püskürtmə və ya elektrokaplama : Görünüşü və korroziyaya davamlılığı yaxşılaşdırın.
Çap və ya işarələmə : pad çapı, ipək ekran çapı və lazer kodlaşdırması daxil olmaqla.
Barkod və izlənilə bilən kod : keyfiyyət izlənilə bilənliyi və anbar idarəçiliyini asanlaşdırır.
5.7 Təmizlik və sanitariya
Ultrasəs təmizləmə/hava təmizləmə : tük və tozu təmizləyin.
Sterilizasiya və ya yüksək temperaturda qurutma : qida dərəcəli və ya tibbi fırçalar üçün.
5.8 Yekun Təftiş (OQC)
Əsas aşkarlama nöqtələri:
Görünüş qüsurları (qeyri-bərabər saç dəstələri, saç tökülməsi, rəng fərqi).
Ölçü dəqiqliyi (fırça sapı, çuxur mövqeyi, tük uzunluğu).
Çıxarma qüvvəsi (tək saç dəsti standart N dəyərindən az deyil).
Kimyəvi və temperatur müqaviməti.
Tutma momenti sınağı.
5.9 Qablaşdırma
Satış kanallarına və daşıma üsullarına görə müxtəlif qablaşdırma seçin:
Pərakəndə qablaşdırma : blister, rəngli qutu, kraft qutu.
Toplu qablaşdırma : təlimatlar və təkrar emal etiketləri ilə birlikdə paletlər, kartonlar.
Nəmə davamlı tədbirlər : quruducu və ya vakuum paketi əlavə edin.
5.10 Anbar və Logistika
İlk daxil olan, ilk çıxan (FIFO) : Uzunmüddətli həbsdən çəkinin.
Yığma möhkəmliyi : Yığmanın məhsula zərər vermədiyinə əmin olun.
Konteynerin nəmə davamlılığı və düşmə sınağı : ixrac daşınmasının təhlükəsizliyini təmin edin.
5.11 Nümunələrin götürülməsi və nümunənin saxlanması
Məhsulların hər partiyasının nümunələri izlənilə bilən və keyfiyyətin yoxlanılması üçün saxlanılmalıdır.
Nümunə kitabxanası aydın şəkildə qeyd edilməli, partiya və tarix qeyd edilməlidir.
5.12 Kütləvi İstehsalın Artırılması və Davamlı Optimallaşdırılması
Proses parametrlərinin reqressiyası : Məlumatların təhlili vasitəsilə enjeksiyon qəlibləmə, saç əkilməsi, kəsmə və digər prosesləri optimallaşdırın.
Məhsuldarlıq və dövr vaxtının optimallaşdırılması : Avtomatlaşdırma sürətini artırın və əl ilə müdaxiləni azaldın.
Avadanlıqların texniki xidməti : Profilaktik texniki xidmət planı hazırlayın.
6. Avadanlıq və alətlər
Təmizləmə fırçası istehsalında avadanlıq və alətlərin konfiqurasiyası istehsal xəttinin səmərəliliyini, məhsulun tutarlılığını və məhsuldarlığını birbaşa müəyyən edir. Avadanlığa ağlabatan investisiya yalnız istehsal gücünü artırmaqla yanaşı, əl əməyindən asılılığı da azaldır.
6.1 Əsas istehsal avadanlığı
Enjeksiyon qəlibləmə maşını/qəlibləmə maşını
Fırça tutacaqları və ya plastik bazaların qəliblənməsi üçün istifadə olunur.
O, yüksək avtomatlaşdırma dərəcəsinə malikdir və hissələri götürmək və yığmaq üçün robotlarla birlikdə istifadə edilə bilər.
Yeni tendensiya: Tam elektrik injection qəlibləmə maşınları, enerjiyə qənaət və yüksək dəqiqlik.
Avtomatik saç əkmə maşını
Fərqli proseslərə görə, Staple-set, Fused, Adhesive və digər modellər var.
Əsas performans göstəriciləri: deşik yerləşdirmə dəqiqliyi (±0.1 mm), sürət (dəqiqədə 100-300 şüa).
Kəsmə və kəsmə maşınları
Avtomatik fırlanan kəsmə aləti vahid fırça filamentlərini təmin edir.
Çəngəllərin parçalanması avadanlığı daşlama çarxlarından və ya kimyəvi korroziyadan istifadə edir.
səthi təmizləmə avadanlığı
Kaplama xətləri, qurutma sobaları, elektrokaplama çənləri.
Egzoz qazının təmizlənməsi cihazı ilə təchiz edilmişdir.
Qablaşdırma xətti
Avtomatik kartonlama maşını, istilik büzüşən film maşını, etiketləmə maşını.
Barkod sisteminə və ERP-yə qoşula bilər.
6.2 Köməkçi avadanlıq
Quruducu (qatranla əvvəlcədən müalicə)
Kəsmə və tarak maşınları
Hava sıxma sistemi və toz toplama cihazı
Avtomatik yapışqan tədarükü maşını, yapışqan paylayan maşın
6.3 Sınaq və sınaq alətləri
Dartma sınağı maşını: iplik bağlamasının dartılma gücünü yoxlamaq üçün.
Kolorimetr: Plastik hissələrin və fırça tellərinin tutarlılığına nəzarət edin.
Sərtlik test cihazı və sıxlıq test cihazı: material testi.
Tork test cihazı: Tutacaq və fırça başlığı arasındakı əlaqənin gücünü yoxlayır.
6.4 Alət alətləri
Saç əkmək üçün jig: kiçik partiya və ya xüsusi formalı məhsullar üçün istifadə olunur.
Montaj qurğusu: ardıcıl montaj bucağı və qüvvəsini təmin edin.
Sınaq qurğuları: məsələn, tez açılan qüvvə sınaq qurğuları.
7. Keyfiyyətə Nəzarət və Ümumi Qüsurlar
Təmizləyici fırçalar, texnologiya baxımından aşağı səviyyədə görünən gündəlik istehlak məhsullarıdır, lakin ardıcıllıq, davamlılıq və təhlükəsizliyə nail olmaq üçün sistemli keyfiyyət idarəetmə sistemi qurulmalıdır.
7.1 Əsas Keyfiyyət Göstəriciləri (KPI)
Görünüş : Saç dəstəsində açıq-aşkar sapma, buruqlar yoxdur, rəng fərqi ΔE <1.0.
Mexaniki xüsusiyyətlər : Dartma qüvvəsi ≥ dizayn dəyəri (adətən >20N).
Kimyəvi müqavimət : Təmizləyici vasitələrdə və ya dezinfeksiyaedici maddələrdə parçalanmır və solmur.
Temperatur müqaviməti : yüksək temperaturda (80℃) deformasiya yoxdur və aşağı temperaturda (-20℃) kövrək çatlama yoxdur.
İstismar müddəti : Dövri sürtünmə sınağı ≥ 100,000 dəfə.
7.2 Ümumi qüsurlar və səbəblərin təhlili
Saç tökülməsi/açılması
Səbəblər: Çuxurun diametri çox böyükdür, ştapel spesifikasiyası uyğun gəlmir və yapışqan kifayət qədər bərkidilməyib.
Çarpma/deformasiya
Səbəb: Enjeksiyon qəlibləri zamanı qeyri-bərabər soyutma və ağacda çox yüksək nəmlik.
Kromatik Acılık
Səbəb: Uyğun olmayan xammal partiyaları və qeyri-sabit enjeksiyon temperaturuna nəzarət.
Qeyri-bərabər saç dəstələri
Səbəb: Kəsmə aləti kütdür və ya armatur zəif yerləşdirilib.
Yapışqan daşqın/çirkli səth
Səbəb: Qeyri-sabit paylama həcminə nəzarət və təmizlənmə prosesi yoxdur.
7.3 Keyfiyyətə Təminat Sistemi
ISO 9001 : Ümumi keyfiyyət idarəetmə sistemləri.
SPC (Statistik Proses Nəzarəti) : Dartma qüvvəsi və ölçüsü kimi əsas parametrləri izləyin.
FMEA (Xəta Rejiminin Təhlili) : Potensial risklərin profilaktik təhlili.
Toplu izləmə : Xammalı və proses parametrlərini barkodlar və ya QR kodları vasitəsilə idarə edin.
8. EHS (Ətraf Mühit, Sağlamlıq və Təhlükəsizlik) və Davamlı İnkişaf
Müasir istehsal yalnız məhsul və maya dəyərinə deyil, həm də ƏMT və davamlı inkişafa diqqət yetirir , bu da tədricən korporativ rəqabətin vacib komponentlərinə çevrilir.
8.1 İş Sağlamlığı və Təhlükəsizlik
Toz nəzarəti : Dilimləmə və budama prosesləri incə toz əmələ gətirməyə meyllidir və mərkəzi toz toplama sistemi tələb olunur.
Mexaniki mühafizə : Saç əkmə və kəsmə maşınları təhlükəsizlik mühafizəçiləri və təcili dayandırıcı cihazlarla təchiz olunmalıdır.
Səs-küyün idarə olunması : Emalatxananın səs-küy səviyyəsini 85 dB-dən aşağı saxlayın və səs izolyasiya panelləri və qulaqcıqlar quraşdırın.
Ergonomika : Təkrarlanan əməyi və həddindən artıq əyilməni azaldın.
8.2 Ətraf Mühitin İdarə Edilməsi
VOC nəzarəti : Çiləmə və yapışdırma prosesləri aktivləşdirilmiş karbon adsorbsiyası və ya katalitik yanma tələb edir.
Çirkab sularının təmizlənməsi : Elektrokaplama və təmizləmə proseslərindən yaranan çirkab suları axıdılmazdan əvvəl neytrallaşdırılmalı və çökdürülməlidir.
Tullantıların təkrar emalı : Plastik qırıntılar əzilir və təkrar istifadə olunur, metal mıxlar isə təkrar emal olunur və əridilir.
8.3 Davamlı Materiallar və Təkrar Emal
Təkrar emal olunmuş plastikdən (rPP, rPET) istifadə edin .
Bioloji parçalanan fırça filamentlərini (PLA, PBT+əlavələri) təşviq edin .
Asan çeşidləmə və təkrar emal üçün sökülmək üçün nəzərdə tutulmuşdur.
8.4 Enerji Səmərəliliyi
Enerji istehlakını azaltmaq üçün dəyişən tezlikli sürücü motorunu qəbul edin.
Tullantıların istilik bərpası sistemi: Məişət isti suyunu qızdırmaq üçün enjeksiyon qəlibləmə maşınının soyuducu suyundan istifadə edin.
Fotovoltaik enerji istehsalı istehsal xəttinin elektrik ehtiyaclarını qismən ödəmək üçün tətbiq edilir.
9. Xərclər və Tutumların Planlaşdırılması
Təmizləmə fırçası istehsalı aşağı və orta texnologiyalı sənayeyə aid olsa da, artan əmək xərcləri və şiddətli bazar rəqabəti səbəbindən xərclərə nəzarət və istehsal gücünün optimallaşdırılması xüsusilə vacibdir.
9.1 Xərclərin strukturu
Xammalın dəyəri : fırça filamentləri və qatran əsas hissəni təşkil etməklə təxminən 50%-60% təşkil edir.
Əmək xərcləri : təxminən 15%–20% təşkil edir və avtomatlaşdırma dərəcəsi ilə azalır.
Avadanlıqların köhnəlməsi və texniki xidməti : təxminən 10%-ni təşkil edir.
Enerji və zavod xərcləri : təxminən 5%–10%.
Qablaşdırma və logistika : təxminən 5%.
9.2 Xərclərə Nəzarət Strategiyası
Mərkəzləşdirilmiş satınalma və təchizatçı əməkdaşlığı : miqyaslı üstünlüklər əldə edin.
Avtomatlaşdırma səviyyəsini artırın : əl ilə saç əkmə prosesini azaldın.
Prosesin optimallaşdırılması : tullantı nisbətini azaltmaq.
Çevik istehsal : Kiçik partiyalı kommutasiya nəticəsində yaranan dayanma itkilərini azaldın.
9.3 Bacarıqların Planlaşdırılması və Darboğazların Təhlili
Darboğaz prosesi
Liflərin köçürülməsi və kəsilməsi istehsal xəttində çox vaxt darboğazlardır.
Həll yolu: Paralel olaraq bir neçə qurğu birləşdirin və daha yüksək sürətli avadanlıq təqdim edin.
Partiya ölçüsünün idarə edilməsi
Böyük miqdar: xərcləri azaldır, lakin yüksək inventar təzyiqi yaradır.
Kiçik partiya: sürətli cavab, lakin yüksək vahid dəyəri.
Tutum balansı
FHN sistemi vasitəsilə istehsalın dinamik planlaşdırılması.
Böyük miqdarda tamamlanmamış işlərin yığılmasının qarşısını almaq üçün injection qəlibləmə, saç əkmə, yığma və qablaşdırma proseslərinin sinxronlaşdırılmasını təmin edin.
10. Avtomatlaşdırma və Rəqəmsallaşdırma
Sənaye sahələri əmək tutumlu sənayedən texnologiya tutumlu sənayeyə keçdikcə, avtomatlaşdırma və rəqəmsallaşdırma təmizləyici fırça istehsalçıları üçün rəqabət qabiliyyətini artırmaq üçün vacibdir. Onlar təkcə əmək xərclərini azaltmır, həm də ardıcıllığı, şəffaflığı və istehsal elastikliyini əhəmiyyətli dərəcədə artırır.
10.1 Avtomatlaşdırma istiqaməti
Avtomatik yivləmə və keçid
Avtomatik naqil ötürmə cihazı əl ilə naqil yivlənməsinin qarşısını alaraq makaraları tez dəyişə bilər.
Sensor tel makarasının qalan miqdarını aşkar edərək maşını dayandırmadan dəyişdirməyə imkan verir.
Vizual olaraq saç əkimi
Yüksək dəqiqlikli kamera əsas deşik mövqeyini aşkar edir və sapmaları avtomatik olaraq düzəldir.
Delik mövqeyindən sapma nəticəsində yaranan hurda dərəcəsini azaldın.
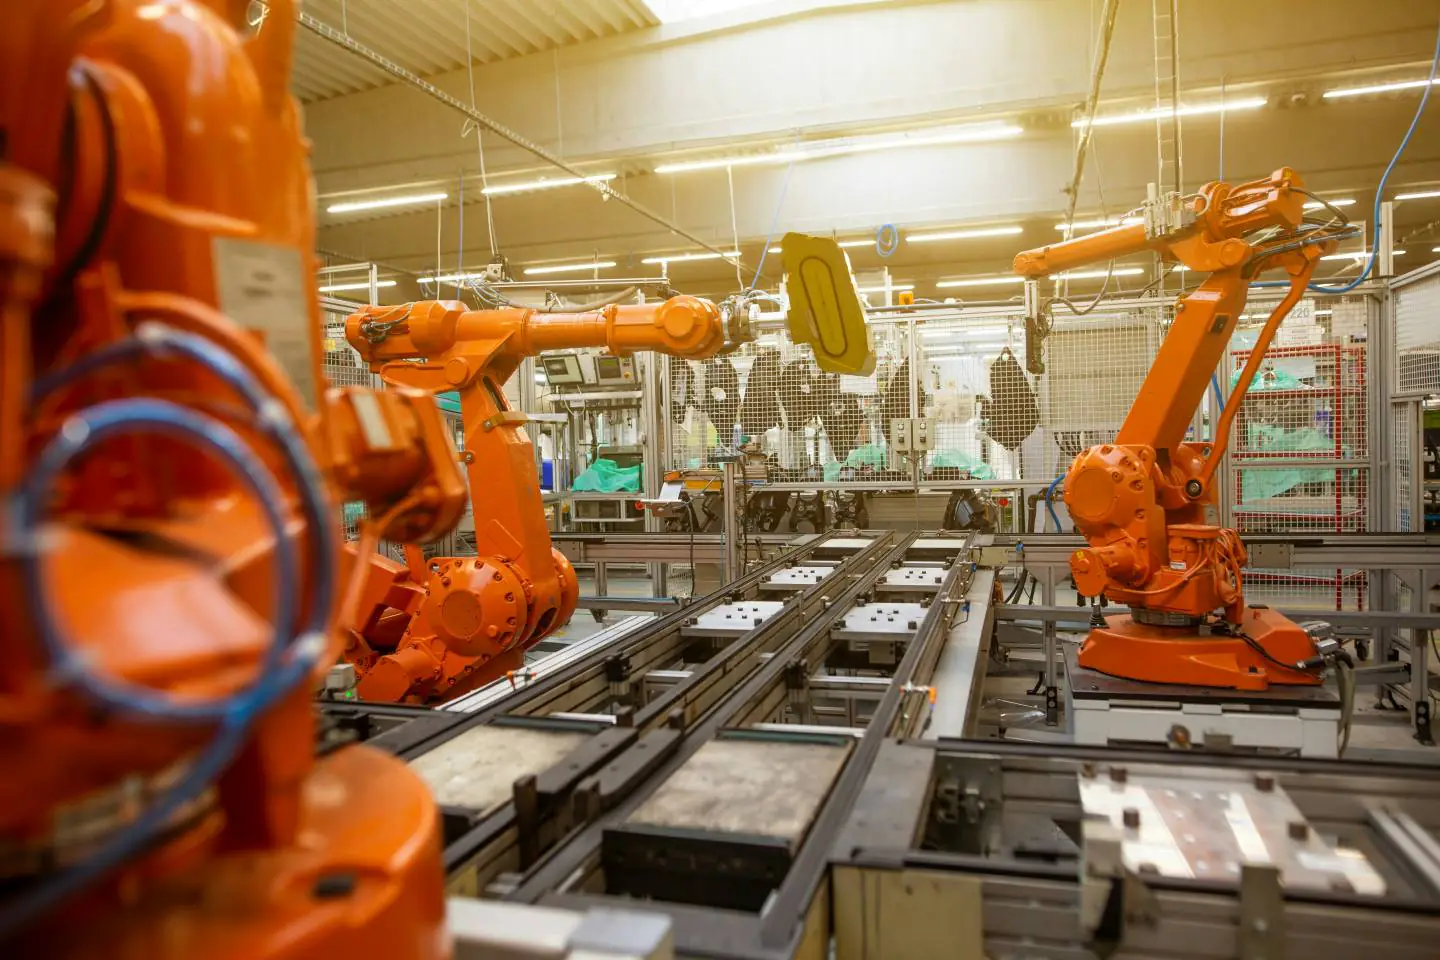
Robot montaj
Altı oxlu robot fırça başlığının və sapının yığılmasını, qolun büzülməsini tamamlayır.
İstehsal xəttinin logistikasının avtomatlaşdırılmasını həyata keçirmək üçün AGV (avtomatik idarə olunan avtomobil) ilə birlikdə.
Ağıllı kəsmə və cilalama
Kəsmə dərinliyi lazer məsafəsi sensoru ilə idarə olunur.
Sistem alətin aşınmasını avtomatik kompensasiya edir.
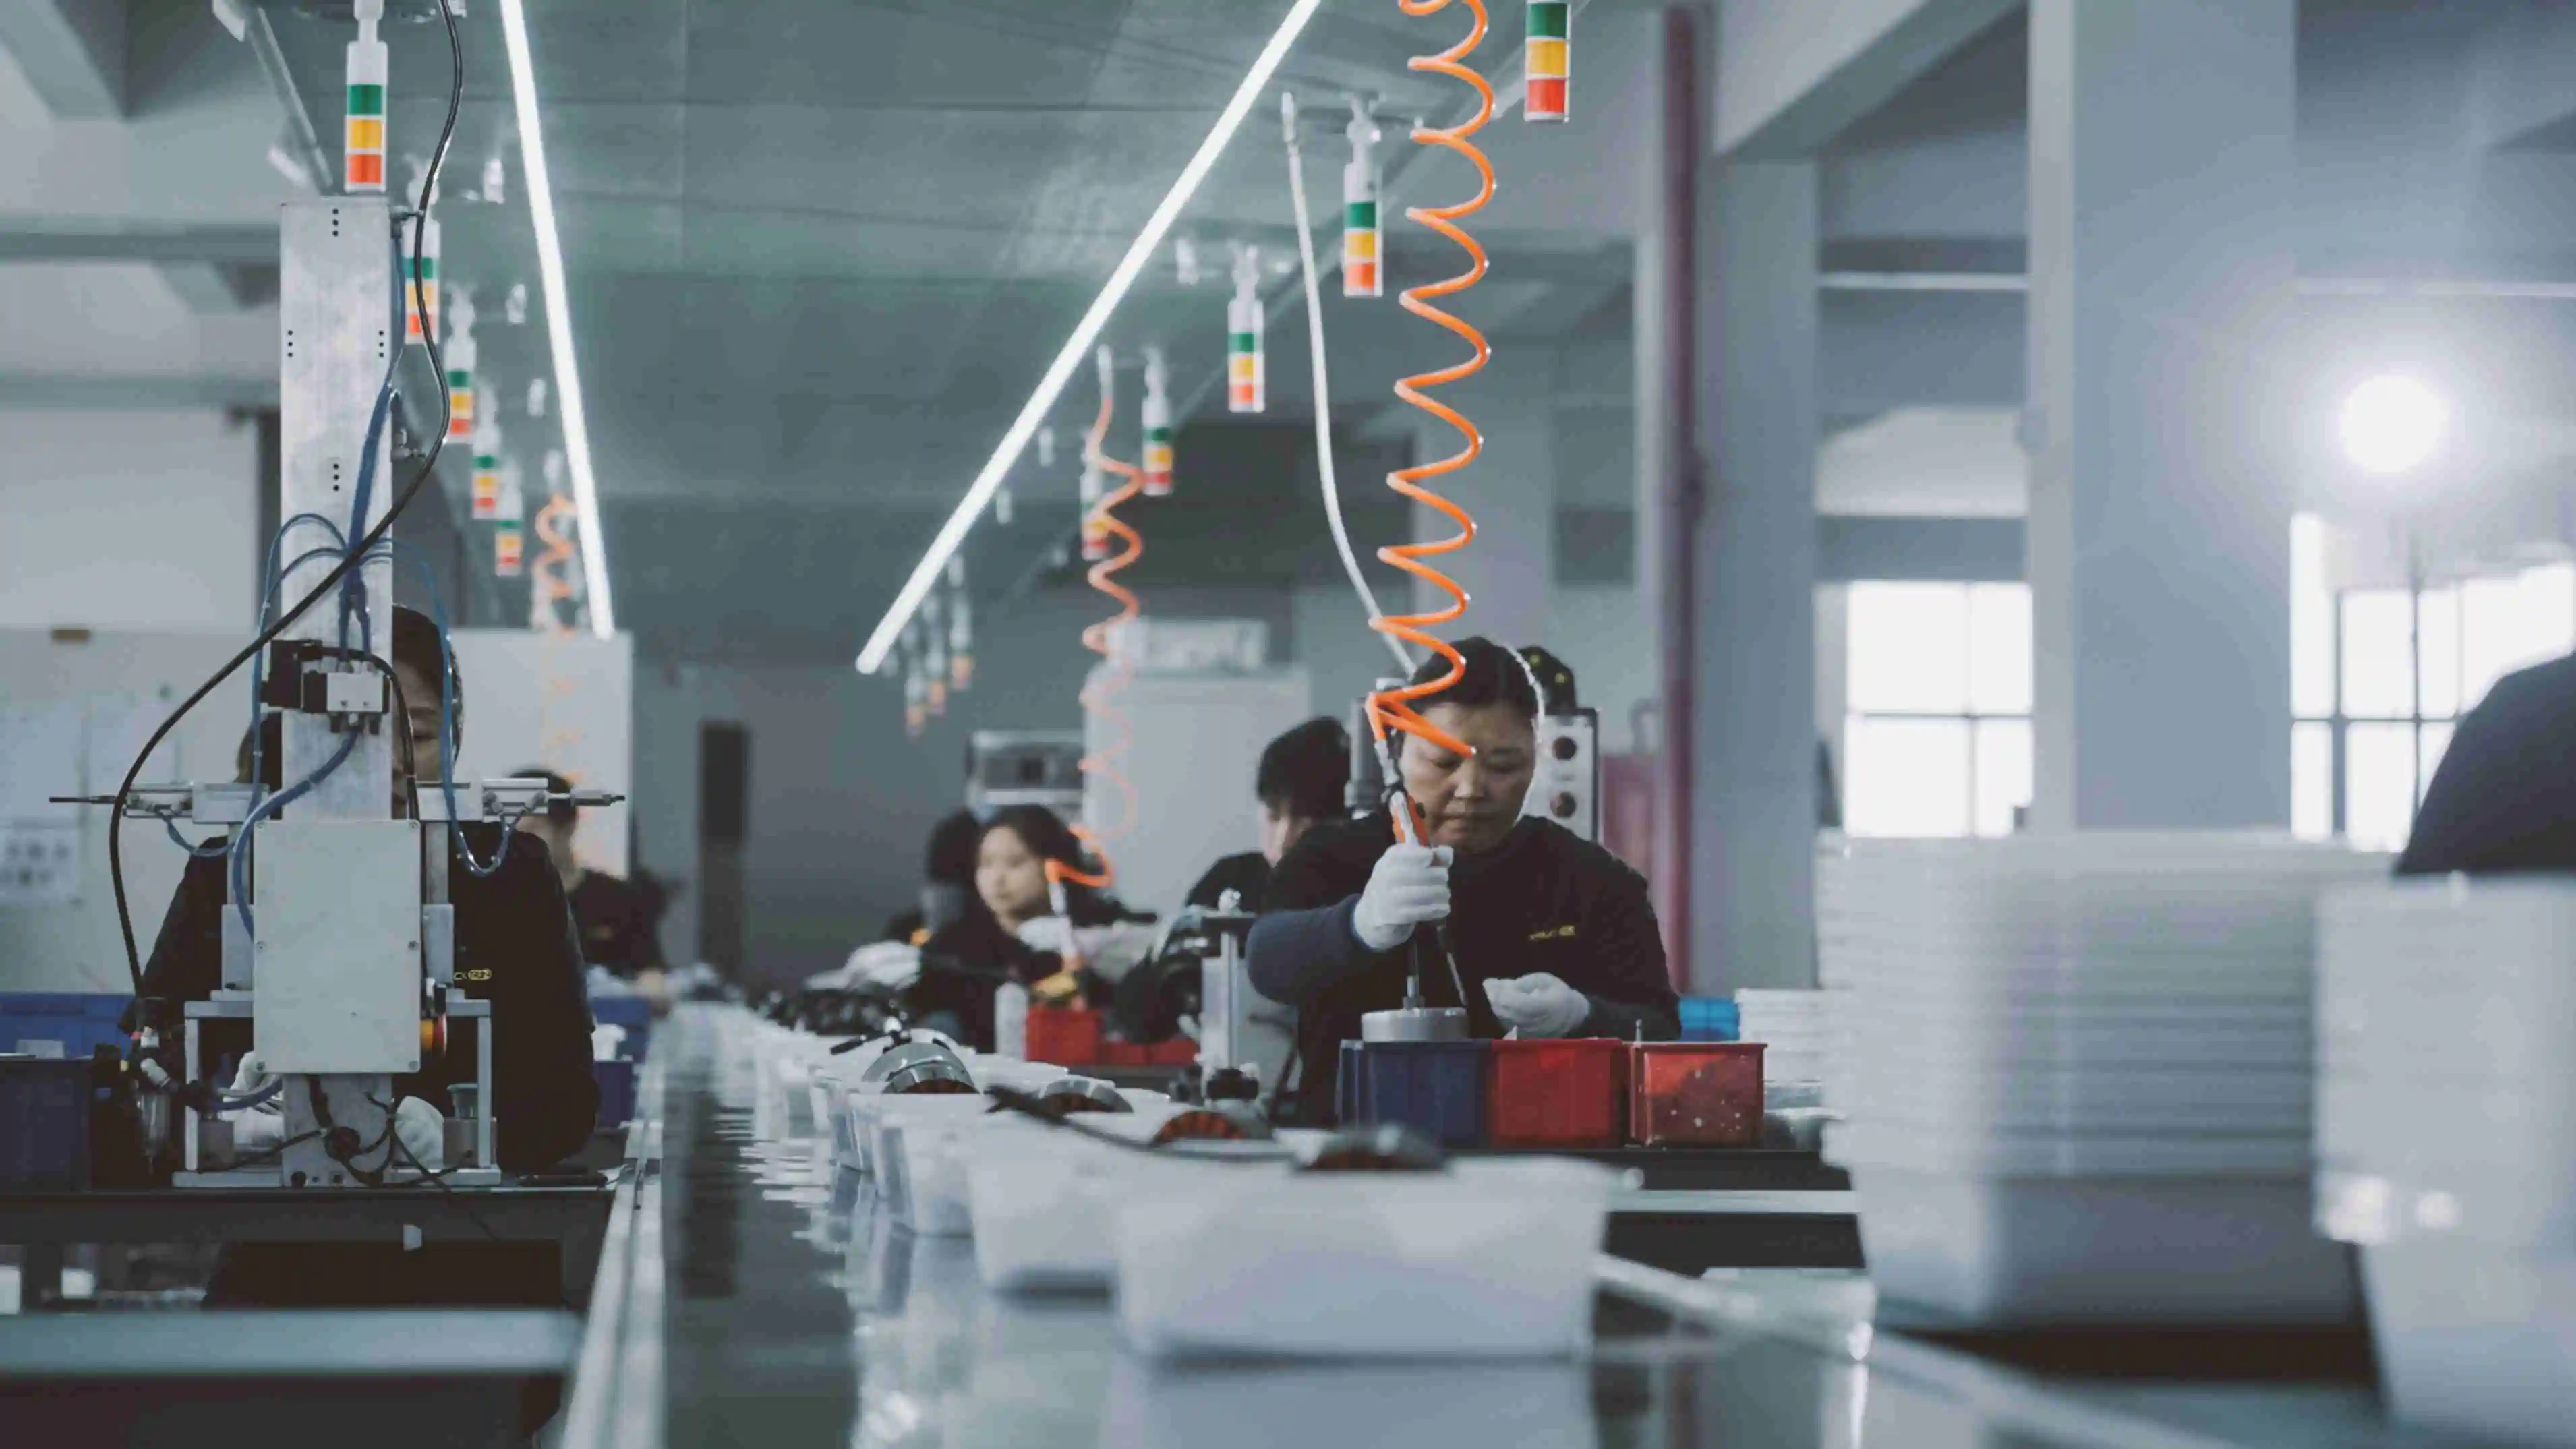
10.2 Rəqəmsal Fabrika
MES sistemi (İstehsalat İcra Sistemi)
Real vaxt rejimində istehsal məlumatlarını (takt vaxtı, gəlir dərəcəsi, dayanma vaxtı) toplayın.
Çatdırılma dövrlərini qısaltmaq üçün istehsal xətlərini dinamik şəkildə planlaşdırın.
Barkod və RFID izlənməsi
Xammaldan hazır məhsula qədər tam izlənilmə zəncirinin yaradılması.
Müştəri şikayəti baş verdikdən sonra istehsal partiyası və parametrləri tez bir zamanda tapıla bilər.
SPC (Statistik Prosesə Nəzarət) və Kanban
Əsas proses parametrlərində (məsələn, ərimə temperaturu və paylama həcmi) tendensiyaları avtomatik təhlil edin.
Partiya qüsurlarının qarşısını almaq üçün anormallıqlar baş verməzdən əvvəl erkən xəbərdarlıq edin.
OEE və Baxım İş Sifarişləri
OEE (Ümumi Avadanlıq Effektivliyi) = Mövcudluq × Performans × Məhsuldarlıq.
Sistem gözlənilməz fasilələri azaltmaq üçün avtomatik olaraq texniki xidmət xatırlatmaları yaradır.
10.3 Gələcək Trendlər
Süni intellekt (Sİ) vizual yoxlama : Saç tökülməsi, rəng fərqi və deformasiya kimi qüsurları avtomatik olaraq müəyyən edir.
Rəqəmsal Əkiz : Çətinlikləri və texniki xidmət ehtiyaclarını proqnozlaşdırmaq üçün istehsal xətti əməliyyatlarını virtual mühitdə simulyasiya edir.
İnsansız fabrik : Robotlar, AGV-lər və avtomatik anbar sistemləri vasitəsilə "qaranlıq fabrik"ə nail olun.
11. Uyğunluq və Sertifikatlaşdırma
Təmizləyici fırçalar istehlak məhsulları olsa da, onlar hələ də qida ilə təmas təhlükəsizliyi, kimyəvi maddələrə uyğunluq və sosial məsuliyyət kimi tələbləri özündə birləşdirir.
11.1 Qida ilə əlaqə və gigiyena sertifikatı
FDA (ABŞ Qida və Dərman İdarəsi) : Materialların zərərli miqrasiyaya malik olmadığını tələb edir.
AB 10/2011 : Plastik materialların miqrasiya limitlərinə dair sərt qaydalar.
Çin GB4806 seriyası standartları : Qida ilə təmasda olan materiallar üçün spesifikasiyalar.
11.2 Kimyəvi və Ətraf Mühitə Uyğunluq
REACH (Kimyəvi Maddələrin Qeydiyyatı, Qiymətləndirilməsi, Səlahiyyətləndirilməsi və Məhdudlaşdırılması) : Təhlükəli maddələrin məhdudlaşdırılması.
RoHS (Təhlükəli Maddələrin Məhdudlaşdırılması) : Elektron fırçalar (məsələn, elektrik diş fırçası başlıqları) uyğun olmalıdır.
SVHC (Çox Yüksək Narahatlıq Siyahısı) : Bir-bir yoxlanılmalıdır.
11.3 Sosial Məsuliyyət və Fabrik Auditləri
BSCI (Biznes Sosial Uyğunluq Təşəbbüsü) və SEDEX : fabriklərin əmək və insan hüquqları standartlarına uyğun olmasını təmin etmək.
ISO 14001 : Ətraf Mühitin İdarə Edilməsi Sistemi Sertifikatı.
ISO 45001 : Əməyin mühafizəsi və təhlükəsizliyinin idarə edilməsi.
12. Prototipləşdirmədən Kütləvi İstehsala qədər mərhələlər
Təmizləmə fırçası məhsulu konsepsiyadan kütləvi bazara çıxarılana qədər adətən aşağıdakı mərhələlərdən keçir:
12.1 T0 görünüşü
Görünüşün yoxlanılması, 3D çap və ya qəlibin sürətli tamamlanması üçün istifadə olunur.
Formanı, ölçüsünü və tutuşunu yoxlayın.
12.2 T1 Funksional Nümunə
Kiçik partiyalı sınaq istehsalını həyata keçirmək üçün formal texnologiyadan istifadə edin.
Kılın bərkidilmə gücünü, fırçalama effektini və davamlılığını yoxlayın.
12.3 PVT (Kiçik sınaq istehsalı)
Proses parametrlərinin idarə oluna biləcəyini təsdiqləmək üçün istehsal xətti sınaqdan istifadəyə verilir.
Dövr müddətini, məhsuldarlığı, qablaşdırmanı və logistikanı qiymətləndirin.
12.4 MP (kütləvi artım və kütləvi istehsal)
İstehsal gücünü genişləndirin və məhsuldarlığı tədricən >95%-ə çatdırın.
İzlənməni təmin etmək üçün toplu nümunə kitabxanası yaradın.
12.5 Qəbul yoxlama siyahısı
Görünüşü və ölçüsü uyğundur.
Çıxarma testi dizayn standartlarına uyğundur.
Qablaşdırma, etiketlər və təlimatlar tamdır.
Müştəri və tənzimləyici tələblərə cavab verin.
13. Əlavə
13.1 Ümumi Şərtlər
Zımbalama : zımbalama və saç əkilməsi prosesi.
Əridilmiş : Əridilmiş implantasiya prosesi.
İşarələmə : Fırça telinin uclarının kəsilməsi prosesi.
13.2 Proses parametrlərinin istinad diapazonları
Neylon fırça filamentinin ərimə temperaturu : 220–260°C.
Yapışqan bərkimə əyrisi : epoksi yapışqan 80℃×30 dəq.
Tüklərin dartılma qüvvəsi standartı : >20N (məişət fırçası); >50N (sənaye fırçası).
13.3 Təftiş qeydləri vərəqinin şablonu
IQC daxil olan material yoxlama forması : material sertifikatı, tel diametri, dartılma möhkəmliyi.
Proses yoxlama forması : saç əkilməsi sıxlığı, budama vahidliyi və saç tökülməsi sürəti.
OQC zavod yoxlama forması : görünüş, ölçü və qablaşdırma bütövlüyü.
14. Nəticə
müasir texnologiya, avadanlıq və idarəetmə sisteminin təşviqi altında təkmilləşdirmə, avtomatlaşdırma və yaşıllaşdırma .
Bu məqalə məhsulun dizaynı, xammalın yoxlanılması, proses təfərrüatları, avadanlıqların konfiqurasiyası, keyfiyyətə nəzarət, EHS, xərclərin planlaşdırılması, avtomatlaşdırma, sertifikatlaşdırma və yoxlama və kütləvi istehsala qədər on dörd fəsil vasitəsilə bütün istehsal prosesini sistematik şəkildə sıralayır.
Açar aparıcılar:
Dizayn mərhələsi məhsulun ömrünü və bazar mövqeyini müəyyən edir.
Xammal və IQC keyfiyyət təminatında ilk addımdır.
Prosesə nəzarət üç əsas prosesə yönəlməlidir: saç əkilməsi, budama və son yoxlama.
Keyfiyyətin idarə edilməsi və EHS müəssisənin davamlı inkişafının təməl daşlarıdır.
Avtomatlaşdırma və rəqəmsallaşma gələcək rəqabətin əsas hərəkətverici qüvvəsinə çevrilir.
Gələcək trendlər :
Yeni materiallar : PLA və PHA kimi bioəsaslı filamentlər tədricən ənənəvi neft-kimya plastiklərini əvəz edir.
Aşağı qoxulu yapışdırıcı : VOC emissiyalarını azaldır.
Daha az insanlı istehsal xətləri : Daha səmərəli və ekoloji cəhətdən təmiz fabriklər yaratmaq üçün robotlardan və ağıllı aşkarlamadan istifadə.
Yeni başlayan istehsalçılar üçün bu təlimatdakı tam proses çərçivəsini anlamaq, bazar və tənzimləyici tələblərə cavab verən istehsal xətlərinin tez bir zamanda qurulmasına kömək edəcək. Qurulmuş fabriklər üçün bu təməl, rəqabət qabiliyyətini davamlı olaraq artıraraq, arıq istehsalı və ağıllı istehsalı daha da təşviq edə bilər.
Kelvin Liang təcrübəsi beynəlxalq logistikanın, ixrac-idxal qaydaların və beynəlxalq ödəniş üsullarının mürəkkəbliklərini idarə etməkdən ibarətdir. Mən məhsulun ilkin tədarükü və təchizatçı əlaqəsindən tutmuş keyfiyyətə nəzarət, göndərmə koordinasiyası və satışdan sonrakı dəstəyə qədər bütün sifarişin həyat dövrünü idarə etməkdə bacarıqlıyam. Müştəri məmnuniyyətini təmin etmək və qarşılıqlı artımı dəstəkləmək üçün ardıcıl olaraq riskləri azaltmağa və mədəni və kommunikasiya maneələrini dəf etməyə çalışıram.
Mən proaktiv və nəticəyönümlü bir mütəxəssisəm, strateji qərarlar vermək üçün daim bazar araşdırması və məlumatların təhlilindən istifadə edirəm. Məqsədim yalnız əməliyyatları asanlaşdırmaq deyil, bütün maraqlı tərəflər üçün davamlı dəyər yaratmaqdır. İngilis dilini mükəmməl bilən və müxtəlif mədəni iş etiketlərini yaxşı başa düşərək, qlobal miqyasda şirkətim üçün satış artımına və bazar payını genişləndirməyə sadiqəm.