1. Einleitung
Die Herstellung von Reinigungsbürsten umfasst die Fertigung von Griff oder Bürstenkörper, die Borstenvorbereitung, das Anbringen der Borstenbüschel, das Zuschneiden, die Montage und die Qualitätskontrolle. Für Importeure ist entscheidend, ob die fertige Bürste den Anforderungen der vorgesehenen Oberfläche, des Reinigungsmittels und der Einsatzbedingungen entspricht. Nutzen Sie diesen Leitfaden, um die Produktion mit Lieferanten zu besprechen und die Musterfreigabe in konkrete Kaufanforderungen umzuwandeln.
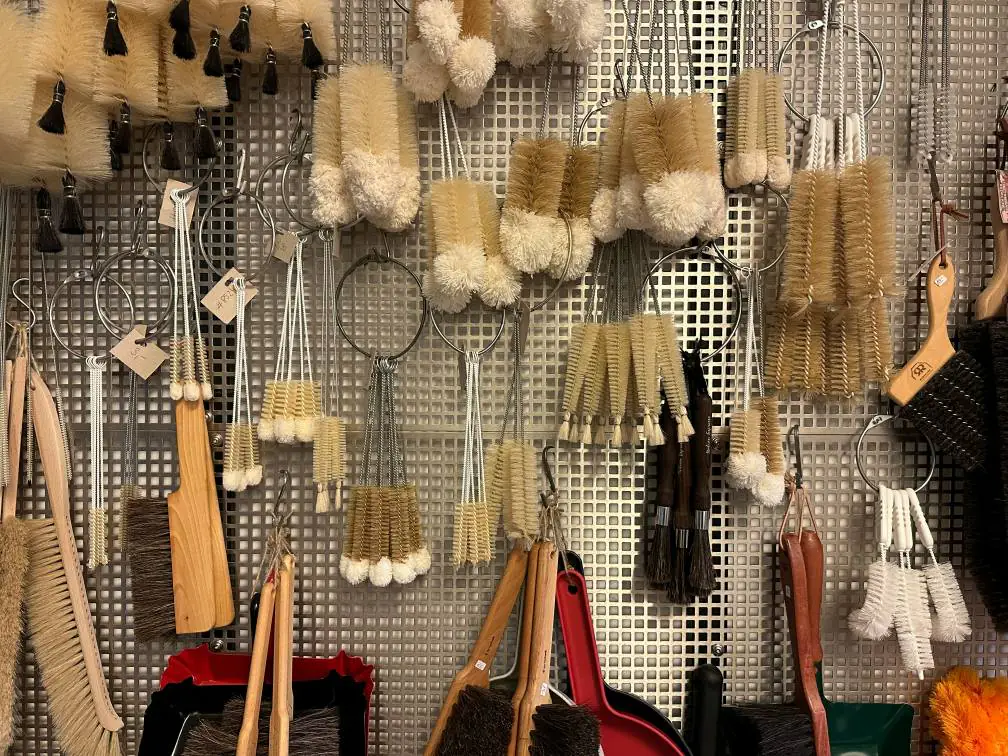
Viele Start-up-Hersteller oder neue Beschaffungs- und Produktmanager in der Branche konzentrieren sich jedoch häufig ausschließlich auf das endgültige Aussehen oder den Preis einer Bürste. Ihnen fehlt ein systematisches Verständnis der zugrunde liegenden Produktionsprozesse, der wichtigsten Parameter und der Qualitätskontrolle. Diese Wissenslücke kann zu unzureichender Produktleistung, erhöhten Compliance-Risiken und sogar zu Instabilitäten in der Lieferkette führen.
Dieser Artikel soll Lesern helfen, den Herstellungsprozess von Reinigungsbürsten vollständig zu verstehen . Anhand eines „Prozessleitfadens“ werden die einzelnen Schritte von der Produktstruktur über die Auswahl der Prozesswege, die Rohmaterialien und die Wareneingangsprüfung bis hin zur detaillierten Beschreibung des Herstellungsprozesses, der Qualitätskontrolle, der Ausrüstung und Werkzeuge, der Umwelt-, Gesundheits- und Sicherheitsaspekte sowie der Nachhaltigkeit und schließlich der Kosten, der Automatisierung und der Meilensteine der Massenproduktion behandelt.
Zu den anwendbaren Gruppen gehören:
Start-up-Hersteller : Wir helfen Ihnen, schnell Produktionssysteme und Prozessabläufe aufzubauen.
Qualitätskontroll- und Prozessingenieure : Kritische Kontrollpunkte und Maßnahmen zur Fehlervermeidung beherrschen.
Einkaufs- und Produktmanager : Kostenstrukturen und Produktionskapazitätsengpässe verstehen und die Fähigkeiten im Supply-Chain-Management verbessern.
Die Produktabdeckung konzentriert sich auf drei Kategorien:
Haushaltsreinigungsbürsten (Küchenbürsten, Toilettenbürsten, Bodenbürsten usw.).
Industriebürsten (Staubentfernungswalzenbürsten, Förderbandreinigungsbürsten, Entgratungsbürsten usw.).
Bürsten für die Körperpflege (Zahnbürsten, Haarbürsten usw., dies ist lediglich eine konzeptionelle Erweiterung und es werden keine spezifischen Details genannt).
Durch diesen Artikel können sich die Leser einen „Panoramablick“ auf die Herstellung von Reinigungsbürsten verschaffen, die Details verstehen und die Gesamtsituation erfassen. Er bietet Orientierungshilfen für die Produktentwicklung, die Lieferantenbewertung oder den Aufbau von Produktionslinien.
II. Produkt- und Prozessübersicht
Bevor wir uns mit dem Prozess befassen, müssen wir zunächst die Grundstruktur, die gängigen Kategorien und die Prozessabläufe von Reinigungsbürsten verstehen.
2.1 Grundaufbau der Reinigungsbürste
Eine Standard-Reinigungsbürste besteht in der Regel aus folgenden Teilen:
Bürstengriff/Basis : Übliche Materialien: Kunststoff (PP, ABS, HDPE), Holz, Metall (Aluminium, Edelstahl).
Funktion: Bietet Greifmechanik, trägt Haarbündel und sorgt für allgemeine Festigkeit.
Filamente/Borsten : Eine breite Palette an Materialoptionen: synthetische Fasern (Nylon, PP, PET), Naturfasern (Palm, Schweineborsten), Metalldrähte (Kupfer, Stahl, Edelstahl).
Bestimmt Reinigungsfähigkeit, chemische Beständigkeit und Lebensdauer.
Tufting/Fixierung : Heftklammerung: die traditionellste und am weitesten verbreitete Methode.
Verschmolzen: Häufig in hochwertigen Bürsten oder kleinen Präzisionsbürsten zu finden.
Geklebt: Geeignet für spezielle Formen oder Flexibilitätsanforderungen.
Beflockung: Wird zum Weichmachen von Oberflächen oder für dekorative Bürsten verwendet.
Zubehör
Es umfasst Metallklammern, Hülsen, Gewindeschnittstellen usw., die zur Zusammenarbeit mit langen Griffen oder Teleskopstangen verwendet werden.
2.2 Mainstream-Kategorien und Anwendungsszenarien
Küchenbürste : Wird zum Reinigen von Geschirr und Töpfen verwendet, meist mit mittelhartem Borstendraht.
Toilettenbürste : muss chemikalienbeständig sein, meist aus PP oder Nylon gefertigt.
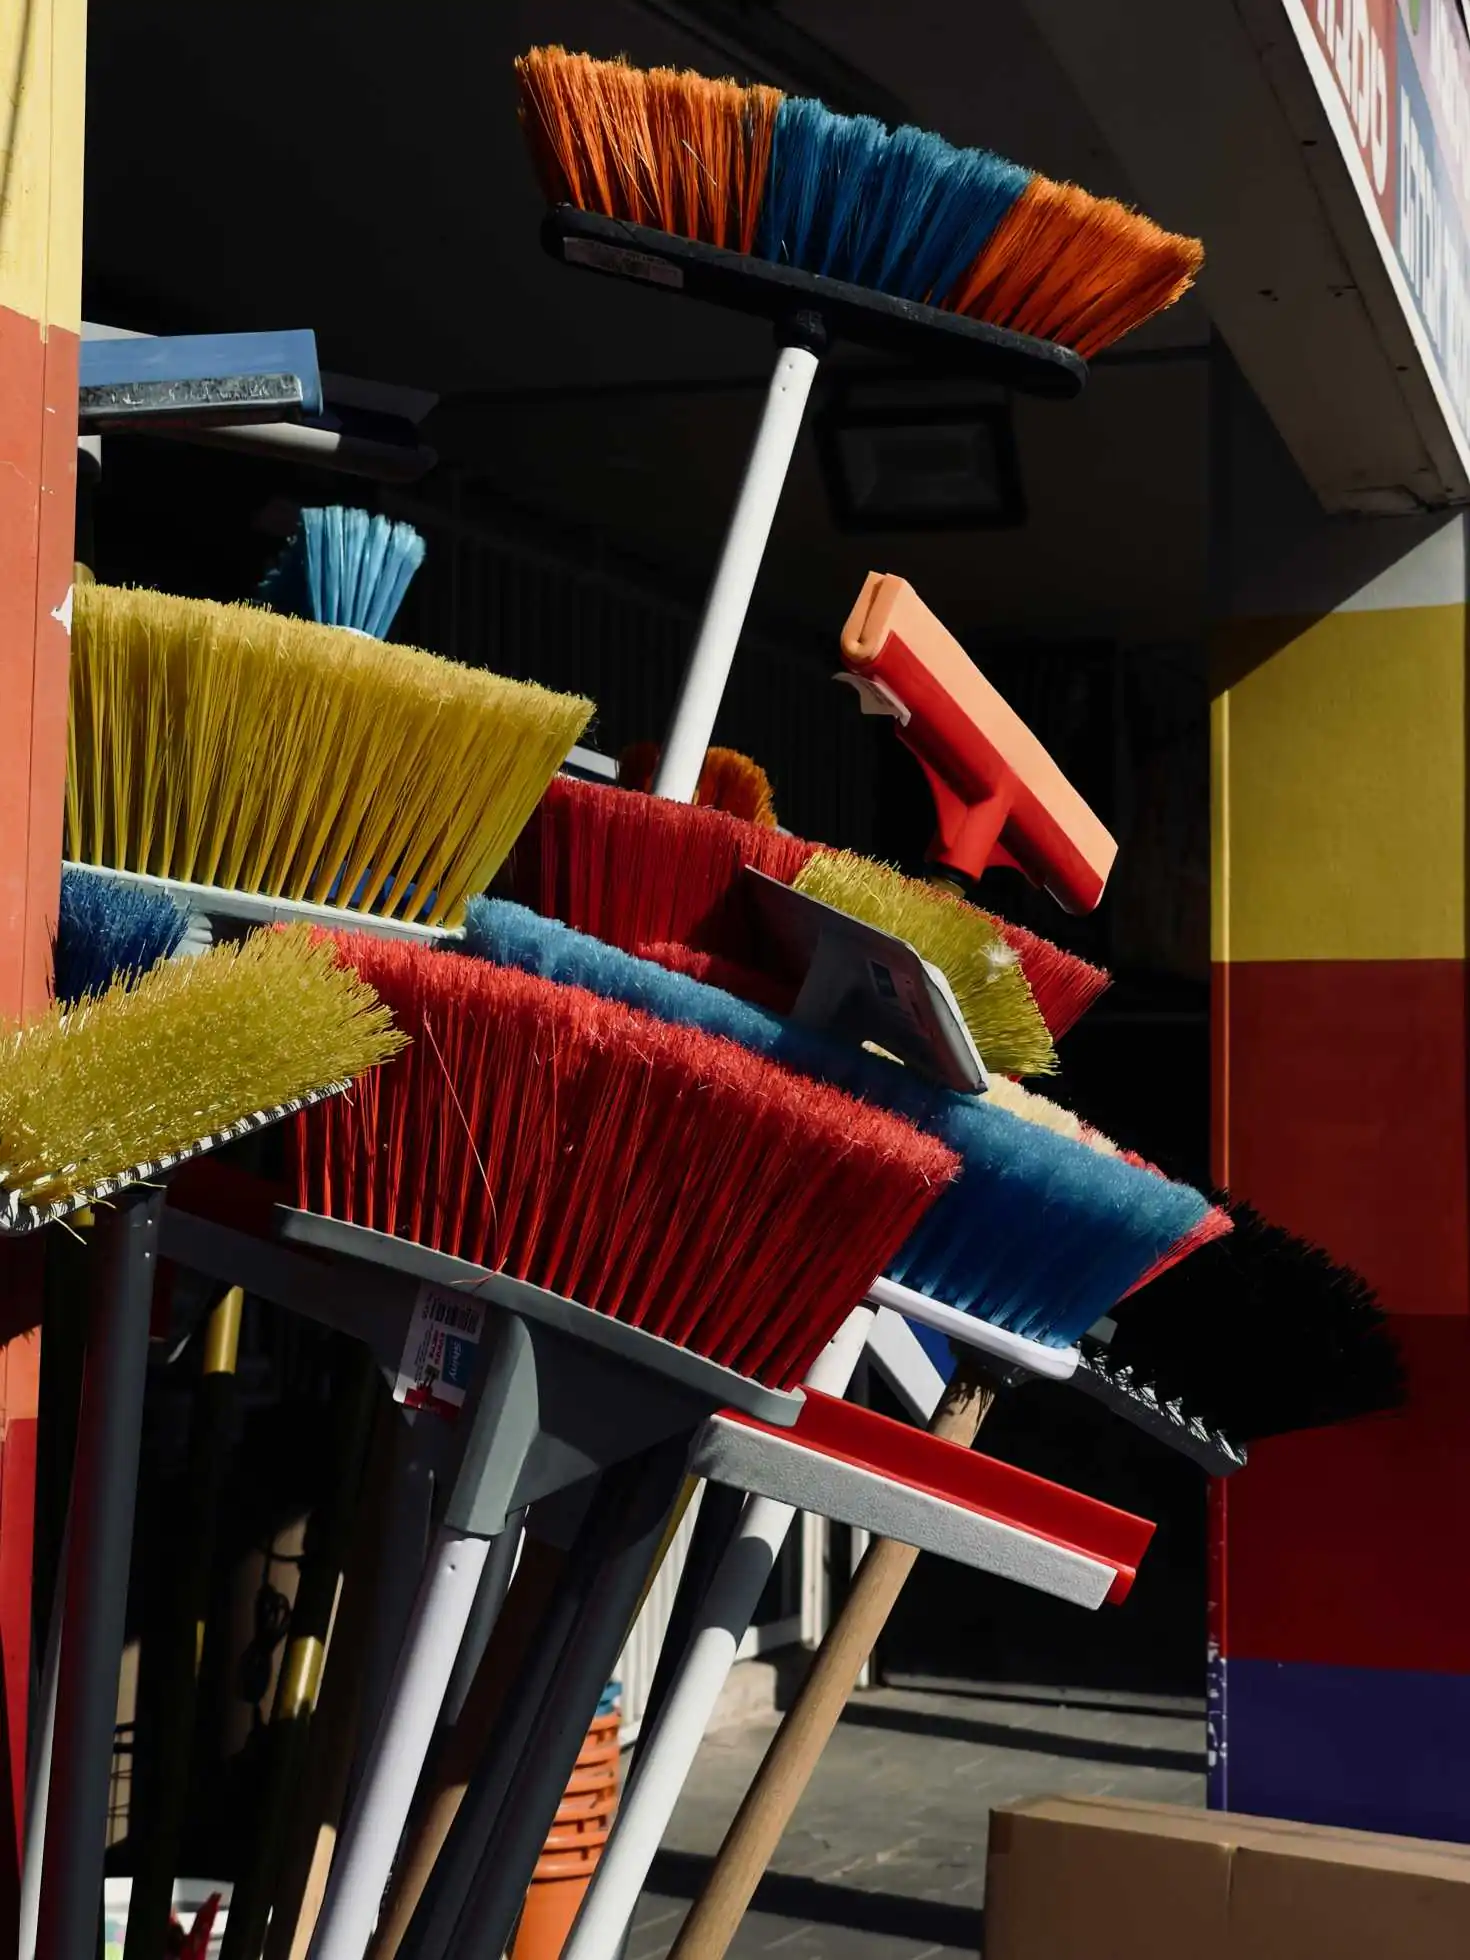
Bodenbürste : Die Borsten sind härter und der lange Griff macht sie geeignet für die Reinigung großer Flächen.
Staubentfernungsbürste : Wird zur Reinigung von Oberflächen an Industrieanlagen verwendet, mit weichem Borstendraht und antistatischen Eigenschaften.
Walzenbürste : Wird an der Maschine zur Reinigung von Förderbändern oder zum industriellen Entgraten installiert.
2.3 Prozessroutenvergleich
Unterschiedliche Produkte bedingen oft unterschiedliche Prozesswege:
Holzgriff vs. Kunststoffgriff vs. Metallgriff : Holzgriffe erfordern eine Bearbeitung in der Holzverarbeitung; Kunststoffgriffe werden hauptsächlich im Spritzgussverfahren hergestellt; Metallgriffe erfordern Stanzen, Schweißen und andere Verfahren.
Fixieren vs. Schmelzen vs. Beflocken : Fixieren ist ein stabiles und ausgereiftes Verfahren, das sich für große Mengen eignet; Schmelzen stellt höhere Anforderungen an Material und Ausrüstung; Beflocken führt tendenziell zu einer weicheren Oberfläche und einem schöneren Ergebnis.
Das Verstehen dieser Unterschiede hilft dabei, bereits in den frühen Phasen der Produktentwicklung einen sinnvollen Produktionsablauf zu planen und später häufige Nacharbeiten zu vermeiden.
3. Design-Input und technische Vorbereitung
Eine erfolgreiche Fertigung erfordert eine gründliche Vorbereitung. Beim Design einer Reinigungsbürste geht es nicht nur um das Aussehen; es umfasst auch Leistungsanforderungen, Konformitätsstandards und technische Dokumentation.
3.1 Klärung der Anforderungen
Vor dem Entwerfen müssen Sie die folgenden Fragen beantworten:
Zieloberfläche : Handelt es sich um Glas, Keramik, Edelstahl oder rauen Beton?
Reinigungsmittel : Werden starke Säuren, starke Basen, organische Lösungsmittel oder hohe Temperaturen verwendet?
Lebensdauer : Ist es für den einmaligen, kurzfristigen Gebrauch bestimmt oder muss es Hunderte von Reinigungen überstehen?
Kosten und Budget : Ist es auf Massenkonsum oder auf hohe Langlebigkeit ausgelegt?
Diese Anforderungen bestimmen die anschließende Materialauswahl und den Prozessverlauf.
3.2 Wichtige Parameter
Bei der Konstruktion von Reinigungsbürsten sind die folgenden Parameter am wichtigsten:
Bürstenmaterial
Nylon: verschleißfest und temperaturbeständig, wird häufig in Bürsten der mittleren bis oberen Preisklasse verwendet.
PP: kostengünstig, geeignet für große Mengen des täglichen Bedarfs.
PET: gute Zähigkeit und Hydrolysebeständigkeit.
Naturfaser: umweltfreundlich, gute Haptik, aber schlechte Konsistenz.
Metalldraht: Geeignet zum Entfernen von starkem Rost oder zur industriellen Reinigung.
Durchmesser und Härte
Je dicker und härter der Bürstendraht ist, desto stärker ist die Reinigungskraft, aber desto wahrscheinlicher ist es, dass die Oberfläche beschädigt wird.
Bei einem zu kleinen Durchmesser ist es zwar weich, die Reinigungswirkung ist jedoch geringer.
Bündelzahl und -dichte
Die Anzahl der Bündel und die Dichte der Anordnung bestimmen die Reichweite und Haltbarkeit.
Aussehen und Mechanik
Der ergonomische Winkel des Bürstengriffs und das rutschfeste Design können das Benutzererlebnis erheblich verbessern.
3.3 Compliance und Standards
Reinigungsbürsten kommen häufig mit Menschen oder sogar Lebensmitteln in Kontakt und müssen entsprechende Vorschriften einhalten:
Lebensmittelsicherheit : z. B. gemäß den Standards der US-amerikanischen FDA und der chinesischen GB 4806-Reihe.
Chemikalienkonformität : Europäische REACH-Verordnung, RoHS-Verordnung, Beschränkung gefährlicher Stoffe.
Hygieneanforderungen : In einigen Branchen ist die Kontrolle der Bioburden erforderlich, um das Bakterienwachstum zu verhindern.
3.4 Projektdateien
Um eine reibungslose Produktion zu gewährleisten, muss die technische Abteilung vollständige Dokumente vorbereiten:
Stückliste (BOM) : umfasst alle Rohstoffe und Teile.
Prozesskarte : Die Parameter jedes Prozesses klar definieren.
Zeichnungen und Toleranzen : einschließlich 2D/3D-Konstruktionen und kritischer Maße.
Inspektionsspezifikationen : Festlegung der Standards für IQC, IPQC und OQC.
Plan für die Versuchsproduktion : Herstellung einer kleinen Versuchscharge zur Überprüfung der Durchführbarkeit des Verfahrens.
4. Rohstoff- und Wareneingangskontrolle (IQC)
Der erste Schritt bei der Herstellung von Reinigungsbürsten ist die Rohmaterialaufbereitung . Da die Leistungsfähigkeit und Haltbarkeit der Bürsten stark von der Qualität der Rohstoffe abhängen, ist eine strenge Wareneingangskontrolle unerlässlich.
4.1 Gängige Rohstoffkategorien
Harzpartikel/Holz/Metallteile
Kunststoff: PP, ABS und HDPE werden üblicherweise für das Spritzgießen von Bürstengriffen verwendet.
Holz: Birke, Buche usw. müssen getrocknet und behandelt werden, um Schimmelbildung vorzubeugen.
Metall: Aluminium, Edelstahl, für lange Griffe oder spezielle industrielle Bürstenbasen.
Bürstenfilamentspulen
Material: Nylon, PP, PET, Naturfaser, Kupferdraht oder Stahldraht.
Form: Spulenverpackung, praktisch für die Verwendung in automatischen Einfädelmaschinen.
Klebstoffe/Fixiermittel
Kleber: Epoxidkleber, Schmelzkleber, zum Auftragen und Befestigen.
Befestigungsmittel: Klammern, Metallklammern.
Montage- und Verpackungsmaterialien
Hülse, Kunststoffabdeckung, Gewindeschnittstelle.
Verpackungskarton, Blisterpackung, feuchtigkeitsbeständiger Beutel, Trockenmittel.
4.2 Wichtige Prüfpunkte
Materialzertifikate und Konformitätsbescheinigungen : Lieferanten sind verpflichtet, RoHS-, REACH-, FDA- oder GB-Prüfberichte vorzulegen.
Bürstendrahtdurchmesser und Zugfestigkeit : Verwenden Sie ein Mikroskop und ein Zugfestigkeitsmessgerät, um Drahtbruch und Haarausfall zu vermeiden.
Feuchtigkeitsgehalt und Asche : Bei Holz und Naturfasern muss der Feuchtigkeitsgehalt überwacht werden, um Verformungen und Schimmelbildung vorzubeugen.
Geruch und Migration : Prüfen Sie, ob Gerüche oder potenziell schädliche Substanzen freigesetzt werden.
Aussehen und Farbunterschied : Vergleichen Sie das Kolorimeter mit der Standardprobe, um die Chargenkonsistenz sicherzustellen.
Die Wareneingangskontrolle (IQC) sichert nicht nur die Produktqualität, sondern reduziert auch nachfolgende Prozessverluste und ist daher oft eines der lohnendsten Glieder in der Produktionslinie.
5. Schritt-für-Schritt-Prozess
Kommen wir nun zum Kern dieses Artikels: dem schrittweisen Herstellungsprozess von Reinigungsbürsten . Dieser Prozess lässt sich in 12 Schlüsselschritte unterteilen , von denen jeder spezifische Ausrüstung, Prozessparameter und Qualitätskontrollpunkte erfordert.
5.1 Bürstengriff/Basisformung
Kunststoff-Spritzguss
Prozess: Harztrocknung → Zufuhr zur Spritzgussmaschine → Formbildung → Entformen → Beschneiden.
Wichtige Steuerelemente: Formtemperatur, Haltezeit, Abkühlrate.
Häufige Probleme: Schrumpfung, Verformung und Blasen.
Holzformung
Prozess: Schneiden → Polieren → Formen → Kantenanleimen → Oberflächenbeschichtung.
Hinweis: Der Feuchtigkeitsgehalt muss <10 % sein, um Rissbildung zu vermeiden.
Metall Basis
Verfahren: Stanzen, Schweißen, Polieren, Rostschutzbehandlung.
Anwendung: Industrielle Walzenbürste, besondere Anforderungen an die Festigkeit.
5.2 Pinselvorbereitung
Vor der Implantation müssen die Bürstenfilamente folgender Behandlung unterzogen werden:
Zuschneiden : Schneiden Sie die Spule in die gewünschten Längen.
Kämmen : Sorgt dafür, dass die Garnbündel flach liegen.
Vorwärmen/Glühen : Verringert das Durchbiegen oder Einrollen.
Antistatische Behandlung : verhindert das Wegfliegen des Garns.
Farbmischung und -abstimmung : Verschiedene Farben oder Materialien je nach Bedarf aufeinander abstimmen.
5.3 Haartransplantation/Fixierungsmethode
Wählen Sie je nach Produkt unterschiedliche Verfahren:
Klammersatz
Ablauf: Die automatische Haartransplantationsmaschine faltet das Garnbündel und nagelt es in das Basisloch.
Vorteile: Massenproduktionstauglich und ausgereifte Technologie.
Risiko: Eine Nichtübereinstimmung zwischen Lochdurchmesser und Heftklammerspezifikation kann zu Flusenverlust führen.
Verschmolzen
Verfahren: Das Drahtende wird durch eine Heizplatte oder Ultraschallwelle geschmolzen und direkt in das Loch eingebettet.
Vorteile: Keine Klammern nötig, fest und schön.
Nachteile: hoher Materialbedarf und enges Prozessfenster.
Verbunden
Ablauf: Kleber in die Bohrung geben, Filamentbündel einführen und anschließend aushärten.
Risiken: Zu viel Kleber führt zum Überlaufen, zu wenig Kleber führt zu einer schwachen Verbindung.
Beflockung
Prozess: Oberflächenkleberbeschichtung → elektrische Feldadsorption von Kurzfasern → Trocknen.
Anwendung: Dekorative Bürsten oder flexible Kontaktflächen.
5.4 Trimmen und Markieren
Zuschneiden : Verwenden Sie ein Trimmmesser oder ein Schleifband, um die äußere Kontur zu beschneiden und die Borsten gleichmäßig und sauber zu gestalten.
Spaltung : Durch die Reibung der Schleifscheibe entstehen feine Risse an den Enden der Bürstenborsten, was die Reinigungsleistung verbessert und das Risiko von Kratzern verringert.
5.5 Weiterverarbeitung und Montage
Zu den üblichen Vorgängen gehören:
Hülsen-/Klemmenverpressung : Erhöht die strukturelle Festigkeit.
Anbringen eines langen Griffs oder einer Teleskopstange : durch Einfädeln, Einrasten oder Kleben.
5.6 Oberflächenbehandlung und Markierung
Spritzen oder Galvanisieren : Verbessert das Aussehen und die Korrosionsbeständigkeit.
Bedrucken oder Markieren : einschließlich Tampondruck, Siebdruck und Lasercodierung.
Barcode und Rückverfolgbarkeitscode : Erleichtern die Qualitätsrückverfolgbarkeit und das Lagermanagement.
5.7 Reinigung und Hygiene
Ultraschallreinigung/Luftreinigung : Entfernt Flusen und Staub.
Sterilisation oder Hochtemperaturtrocknung : für Lebensmittel- oder medizinische Bürsten.
5.8 Endkontrolle (OQC)
Wichtige Erkennungspunkte:
Schönheitsfehler (ungleichmäßige Haarbündel, Haarausfall, Farbunterschiede).
Maßgenauigkeit (Bürstengriff, Lochposition, Borstenlänge).
Auszugskraft (einzelnes Haarbündel ist nicht kleiner als der Standard-N-Wert).
Chemische und Temperaturbeständigkeit.
Griffdrehmomenttest.
5.9 Verpackung
Wählen Sie je nach Vertriebskanal und Transportmethode unterschiedliche Verpackungen:
Einzelhandelsverpackung : Blisterverpackung, Farbkarton, Kraftkarton.
Großverpackung : Paletten, Kartons, mit Anleitung und Recyclingetiketten.
Maßnahmen gegen Feuchtigkeit : Trockenmittel hinzufügen oder vakuumieren.
5.10 Lagerhaltung und Logistik
First in, first out (FIFO) : Längere Inhaftierungen vermeiden.
Stapelfestigkeit : Achten Sie darauf, dass das Produkt durch das Stapeln nicht beschädigt wird.
Feuchtigkeits- und Falltest des Containers : Gewährleistung der Transportsicherheit für den Export.
5.11 Probenahme und Probenaufbewahrung
Zur Rückverfolgbarkeit und Qualitätsprüfung müssen von jeder Produktcharge Proben aufbewahrt werden.
Die Probenbibliothek muss eindeutig gekennzeichnet und Charge und Datum müssen dokumentiert sein.
5.12 Serienanlauf und kontinuierliche Optimierung
Prozessparameterregression : Optimierung von Spritzguss, Haarimplantation, Trimmen und anderen Prozessen durch Datenanalyse.
Ertrags- und Zykluszeitoptimierung : Automatisierungsgrad erhöhen und manuelle Eingriffe reduzieren.
Gerätewartung : Einen vorbeugenden Wartungsplan entwickeln.
6. Ausrüstung und Werkzeuge
Bei der Herstellung von Reinigungsbürsten bestimmen die Anlagen- und Werkzeugkonfiguration unmittelbar die Effizienz der Produktionslinie, die Produktkonsistenz und die Ausbeute. Angemessene Investitionen in Anlagen erhöhen nicht nur die Produktionskapazität, sondern reduzieren auch die Abhängigkeit von manueller Arbeit.
6.1 Kernproduktionsausrüstung
Spritzgießmaschine/Formmaschine
Wird zum Formen von Bürstengriffen oder Kunststoffsockeln verwendet.
Es verfügt über einen hohen Automatisierungsgrad und kann mit Robotern zum Aufnehmen und Stapeln von Teilen verwendet werden.
Neuer Trend: Vollelektrische Spritzgießmaschinen, energiesparend und hochpräzise.
Automatische Haartransplantationsmaschine
Je nach Verfahren gibt es Modelle mit Klammersatz, Schmelzkleber, Klebekleber und andere.
Wichtige Leistungsindikatoren: Genauigkeit der Lochpositionierung (±0.1 mm), Geschwindigkeit (100–300 Strahlen pro Minute).
Besäum- und Schneidemaschinen
Automatisch rotierendes Trimmwerkzeug sorgt für gleichmäßige Bürstenfilamente.
Die Gabelspaltgeräte verwenden Schleifscheiben oder chemische Korrosion.
Oberflächenbehandlungsgeräte
Beschichtungsanlagen, Trockenöfen, Galvanikbecken.
Ausgestattet mit einer Abgasbehandlungsvorrichtung.
Verpackungslinie
Automatische Kartoniermaschine, Schrumpffolienmaschine, Etikettiermaschine.
Kann mit Barcode-System und ERP verbunden werden.
6.2 Zusatzausrüstung
Trockner (Harzvorbehandlung)
Schneidemaschinen und Kardiermaschinen
Luftkompressionssystem und Staubsammelvorrichtung
Automatische Leimzufuhrmaschine, Leimauftragsmaschine
6.3 Prüf- und Versuchsgeräte
Zugprüfmaschine: Zum Prüfen der Auszugskraft des Garnbündels.
Kolorimeter: Kontrollieren Sie die Konsistenz von Kunststoffteilen und Bürstendrähten.
Härteprüfer und Dichteprüfer: Materialprüfung.
Drehmomenttester: Überprüft die Festigkeit der Verbindung zwischen Griff und Bürstenkopf.
6.4 Werkzeugaufnahmen
Vorrichtung zur Haartransplantation: Wird für kleine Chargen oder Produkte mit Sonderformen verwendet.
Montagevorrichtung: Achten Sie auf einen gleichmäßigen Montagewinkel und eine gleichmäßige Kraft.
Prüfvorrichtungen: z. B. Prüfvorrichtungen für die schnelle Auszugskraft.
7. Qualitätskontrolle und häufige Mängel
Reinigungsbürsten sind alltägliche Konsumgüter, die auf den ersten Blick einfach erscheinen mögen. Um jedoch Konsistenz, Langlebigkeit und Sicherheit zu gewährleisten , muss ein systematisches Qualitätsmanagementsystem etabliert werden.
7.1 Wichtige Qualitätsindikatoren (KPIs)
Aussehen : Keine erkennbare Abweichung der Haarbündel, keine Grate, Farbunterschied ΔE<1.0.
Mechanische Eigenschaften : Auszugskraft ≥ Auslegungswert (üblicherweise >20N).
Chemische Beständigkeit : Zersetzt sich nicht und verblasst nicht in Reinigungs- oder Desinfektionsmitteln.
Temperaturbeständigkeit : keine Verformung bei hohen Temperaturen (80℃) und keine Sprödbruchbildung bei niedrigen Temperaturen (-20℃).
Lebensdauer : Zyklischer Reibungstest ≥ 100,000 Mal.
7.2 Häufige Mängel und Ursachenanalyse
Haarausfall/Haarlockerung
Ursachen: Der Lochdurchmesser ist zu groß, die Klammerspezifikationen passen nicht und der Kleber ist nicht ausreichend ausgehärtet.
Verzug/Verformung
Ursache: Ungleichmäßige Abkühlung beim Spritzgießen und zu hoher Feuchtigkeitsgehalt im Holz.
Chromatische Abweichung
Ursache: Inkonsistente Rohstoffchargen und instabile Kontrolle der Einspritztemperatur.
Ungleichmäßige Haarbündel
Ursache: Das Fräswerkzeug ist stumpf oder die Vorrichtung ist schlecht positioniert.
Kleberüberlauf/verschmutzte Oberfläche
Ursache: Instabile Dosiermengenregelung und fehlender Reinigungsvorgang.
7.3 Qualitätssicherungssystem
ISO 9001 : Generische Qualitätsmanagementsysteme.
Statistische Prozesskontrolle (SPC) : Überwachung wichtiger Parameter wie Auszugskraft und Größe.
FMEA (Fehlermöglichkeits- und Einflussanalyse) : Präventive Analyse potenzieller Risiken.
Chargenrückverfolgbarkeit : Rohstoffe und Prozessparameter werden über Barcodes oder QR-Codes verwaltet.
8. EHS (Umwelt, Gesundheit und Sicherheit) und nachhaltige Entwicklung
Die moderne Fertigung konzentriert sich nicht nur auf Produktion und Kosten, sondern auch auf Umwelt-, Gesundheits- und Sicherheitsaspekte (EHS) und nachhaltige Entwicklung werden zunehmend zu wichtigen Bestandteilen der Wettbewerbsfähigkeit von Unternehmen.
8.1 Arbeitsmedizin und Sicherheit
Staubkontrolle : Beim Schneiden und Trimmen entsteht häufig Feinstaub, weshalb ein zentrales Staubabsaugungssystem erforderlich ist.
Mechanischer Schutz : Haartransplantationsmaschinen und Haarschneidemaschinen müssen mit Schutzvorrichtungen und Not-Aus-Vorrichtungen ausgestattet sein.
Lärmschutz : Halten Sie den Lärmpegel in der Werkstatt unter 85 dB und installieren Sie Schallschutzplatten und Gehörschützer.
Ergonomie : Reduzierung von monotonen Arbeitsbewegungen und übermäßigem Bücken.
8.2 Umweltmanagement
VOC-Kontrolle : Sprüh- und Klebeprozesse erfordern die Adsorption an Aktivkohle oder die katalytische Verbrennung.
Abwasserbehandlung : Abwässer aus Galvanisierungs- und Reinigungsprozessen müssen vor der Einleitung neutralisiert und ausgefällt werden.
Abfallrecycling : Kunststoffreste werden zerkleinert und wiederverwendet, Metallnägel werden recycelt und eingeschmolzen.
8.3 Nachhaltige Materialien und Recycling
Recycelter Kunststoff (rPP, rPET) verwenden .
Förderung biologisch abbaubarer Bürstenfilamente (PLA, PBT + Additive).
Kann zur einfachen Sortierung und Wiederverwertung zerlegt werden.
8.4 Energieeffizienz
Verwenden Sie einen Antriebsmotor mit variabler Frequenz, um den Energieverbrauch zu senken.
Abwärmerückgewinnungssystem: Verwenden Sie das Kühlwasser der Spritzgussmaschine zum Erhitzen von Brauchwarmwasser.
Um den Strombedarf der Produktionslinie teilweise zu decken, wird die Stromerzeugung durch Photovoltaik eingeführt.
9. Kosten- und Kapazitätsplanung
Obwohl die Herstellung von Reinigungsbürsten zu den Branchen mit niedrigem bis mittlerem Technologieeinsatz zählt, sind Kostenkontrolle und Optimierung der Produktionskapazität aufgrund steigender Lohnkosten und starker Konkurrenz auf dem Markt besonders wichtig.
9.1 Kostenstruktur
Die Kosten für Rohmaterialien betragen etwa 50-60 %, wobei die Bürstenborsten und das Harz den größten Anteil ausmachen.
Die Arbeitskosten betragen etwa 15–20 % und sinken mit zunehmendem Automatisierungsgrad.
Abschreibung und Instandhaltung der Ausrüstung : machen etwa 10 % aus.
Energie- und Anlagenkosten : ca. 5%–10%.
Verpackung und Logistik : ca. 5 %.
9.2 Kostenkontrollstrategie
Zentralisierte Beschaffung und Lieferantenkooperation : Skaleneffekte erzielen.
Verbesserung des Automatisierungsgrades : Reduzierung des manuellen Haarpflanzungsprozesses.
Prozessoptimierung : Reduzierung der Ausschussquote.
Flexible Produktion : Reduzierung von Ausfallzeiten durch Umrüstungen kleiner Chargen.
9.3 Kapazitätsplanung und Engpassanalyse
Engpassprozess
Das Umpflanzen und Trimmen von Fasern ist oft ein Engpass in der Produktionslinie.
Lösung: Schließen Sie mehrere Einheiten parallel an und führen Sie Geräte mit höherer Geschwindigkeit ein.
Verwaltung der Losgröße
Große Menge: senkt die Kosten, erzeugt aber einen hohen Lagerdruck.
Kleine Charge: schnelle Reaktion, aber hohe Stückkosten.
Kapazitätsbilanz
Dynamische Produktionsplanung durch das MES-System.
Stellen Sie sicher, dass die Prozesse Spritzguss, Haartransplantation, Montage und Verpackung synchronisiert sind, um eine Ansammlung großer Mengen unfertiger Erzeugnisse zu vermeiden.
10. Automatisierung und Digitalisierung
Im Zuge des Wandels von arbeitsintensiven zu technologieintensiven Branchen sind Automatisierung und Digitalisierung für Hersteller von Reinigungsbürsten unerlässlich, um ihre Wettbewerbsfähigkeit zu steigern. Sie reduzieren nicht nur die Arbeitskosten, sondern verbessern auch die Konsistenz, Transparenz und Produktionsflexibilität erheblich.
10.1 Automatisierungsrichtung
Automatisches Einfädeln und Wechseln
Die automatische Drahtzufuhrvorrichtung ermöglicht einen schnellen Spulenwechsel, wodurch ein manuelles Einfädeln des Drahtes vermieden wird.
Der Sensor erkennt die verbleibende Menge der Drahtspule und ermöglicht so einen Austausch ohne Maschinenstopp.
Visuell gesteuerte Haartransplantation
Eine hochpräzise Kamera erkennt die Position der Grundbohrung und korrigiert Abweichungen automatisch.
Reduzieren Sie die Ausschussrate, die durch Abweichungen der Lochposition verursacht wird.
Robotermontage
Der Sechs-Achsen-Roboter übernimmt die Montage von Bürstenkopf und Griff sowie das Crimpen der Hülse.
Kombiniert mit AGV (Automated Guided Vehicle), um die Logistikautomatisierung der Produktionslinie zu realisieren.
Intelligentes Trimmen und Polieren
Die Schnitttiefe wird durch einen Laser-Abstandssensor gesteuert.
Das System gleicht den Werkzeugverschleiß automatisch aus.
10.2 Digitale Fabrik
MES-System (Manufacturing Execution System)
Erfassen Sie Produktionsdaten (Taktzeit, Ausbeute, Ausfallzeiten) in Echtzeit.
Planen Sie Produktionslinien dynamisch, um die Lieferzyklen zu verkürzen.
Barcode- und RFID-Rückverfolgbarkeit
Richten Sie eine vollständige Rückverfolgbarkeitskette vom Rohstoff bis zum fertigen Produkt ein.
Bei einer Kundenreklamation können Produktionscharge und Parameter schnell ermittelt werden.
SPC (Statistische Prozesskontrolle) und Kanban
Analysieren Sie automatisch Trends bei wichtigen Prozessparametern (wie Schmelztemperatur und Dosiervolumen).
Geben Sie frühzeitig Warnungen aus, bevor Anomalien auftreten, um Chargenfehler zu vermeiden.
OEE und Wartungsaufträge
OEE (Overall Equipment Effectiveness) = Verfügbarkeit × Leistung × Ertrag.
Das System generiert automatisch Wartungserinnerungen, um unerwartete Ausfallzeiten zu reduzieren.
10.3 Zukünftige Trends
Visuelle Inspektion mittels künstlicher Intelligenz (KI) : Automatische Erkennung von Defekten wie Haarausfall, Farbunterschieden und Verformungen.
Digitaler Zwilling : Simulation von Produktionslinienabläufen in einer virtuellen Umgebung zur Vorhersage von Engpässen und Wartungsbedarf.
Unbemannte Fabrik : Realisierung einer „dunklen Fabrik“ durch Roboter, fahrerlose Transportsysteme und automatische Lagersysteme.
11. Konformität und Zertifizierung
Obwohl Reinigungsbürsten Konsumgüter sind, unterliegen sie dennoch Anforderungen wie Lebensmittelsicherheit, Chemikalienkonformität und soziale Verantwortung.
11.1 Lebensmittelkontakt- und Hygienezertifizierung
FDA (US-amerikanische Lebensmittel- und Arzneimittelbehörde) : Erfordert, dass die Materialien keine schädliche Migration aufweisen.
EU 10/2011 : Strenge Vorschriften für Migrationsgrenzwerte für Kunststoffmaterialien.
Chinesische Normenreihe GB4806 : Spezifikationen für Lebensmittelkontaktmaterialien.
11.2 Einhaltung chemischer und ökologischer Vorschriften
REACH (Registrierung, Bewertung, Zulassung und Beschränkung chemischer Stoffe) : Beschränkung gefährlicher Stoffe.
RoHS (Restriction of Hazardous Substances) : Elektronische Bürsten (wie z. B. elektrische Zahnbürstenköpfe) müssen den Anforderungen entsprechen.
SVHC (Liste besonders besorgniserregender Stoffe) : Müssen einzeln überprüft werden.
11.3 Soziale Verantwortung und Fabrikaudits
BSCI (Business Social Compliance Initiative) und SEDEX : gewährleisten die Einhaltung von Arbeits- und Menschenrechtsstandards in den Fabriken.
ISO 14001 : Zertifizierung von Umweltmanagementsystemen.
ISO 45001 : Managementsystem für Gesundheit und Sicherheit am Arbeitsplatz.
12. Meilensteine vom Prototyping bis zur Massenproduktion
Von der Konzeption bis zur Markteinführung durchläuft ein Reinigungsbürstenprodukt typischerweise die folgenden Phasen:
12.1 T0-Erscheinungsbild
Wird zur Überprüfung des Aussehens, zum 3D-Druck oder zur schnellen Fertigstellung von Formen verwendet.
Überprüfen Sie Form, Größe und Griffigkeit.
12.2 T1-Funktionsprobe
Verwenden Sie formale Technologie, um eine Probeproduktion in kleinen Chargen durchzuführen.
Überprüfen Sie die Borstenbefestigungsstärke, die Bürstenwirkung und die Haltbarkeit.
12.3 PVT (Petite Trial Production)
Um die Beherrschbarkeit der Prozessparameter zu bestätigen, wird die Produktionslinie in den Probebetrieb genommen.
Bewerten Sie Zykluszeit, Ertragsrate, Verpackung und Logistik.
12.4 MP (Massenhochlauf und Massenproduktion)
Erweitern Sie die Produktionskapazität und steigern Sie die Ausbeute schrittweise auf >95 %.
Erstellen Sie eine Chargenprobenbibliothek, um die Rückverfolgbarkeit sicherzustellen.
12.5 Abnahme-Checkliste
Aussehen und Größe sind qualifiziert.
Der Auszugstest entspricht den Konstruktionsnormen.
Verpackung, Etiketten und Anleitung sind vollständig.
Erfüllen Sie Kunden- und behördliche Anforderungen.
13. Blinddarm
13.1 Allgemeine Begriffe
Staple-set : Klammer- und Haartransplantationsverfahren.
Fusioniert : Fusionierter Implantationsprozess.
Aufspalten : Der Vorgang des Aufspaltens der Enden des Bürstendrahtes.
13.2 Referenzbereiche der Prozessparameter
Schmelztemperatur der Nylonbürstenborsten : 220–260°C.
Aushärtungskurve des Klebstoffs : Epoxidkleber 80℃×30 min.
Standard-Borstenauszugskraft : >20 N (Haushaltsbürste); >50 N (Industriebürste).
13.3 Vorlage für ein Inspektionsprotokoll
IQC-Eingangsprüfformular : Materialzertifikat, Drahtdurchmesser, Zugfestigkeit.
Prozessinspektionsformular : Haarpflanzungsdichte, Gleichmäßigkeit des Trimmens und Haarausfallrate.
OQC-Werksinspektionsformular : Aussehen, Größe und Unversehrtheit der Verpackung.
14. Fazit
Verfeinerung, Automatisierung und Ökologisierung durch die Förderung moderner Technologien, Ausrüstungen und Managementsysteme.
Dieser Artikel beschreibt in vierzehn Kapiteln systematisch den gesamten Produktionsprozess, vom Produktdesign, der Rohstoffprüfung und den Prozessdetails bis hin zur Gerätekonfiguration, Qualitätskontrolle, EHS, Kostenplanung, Automatisierung, Zertifizierung und Prüfung sowie Massenproduktion.
Die zentralen Thesen:
Die Designphase bestimmt die Produktlebensdauer und die Marktpositionierung.
Rohstoffe und Wareneingangskontrolle sind der erste Schritt der Qualitätssicherung.
Die Prozesssteuerung muss sich auf drei Schlüsselprozesse konzentrieren: Haartransplantation, Trimmen und Endkontrolle.
Qualitätsmanagement und Umwelt-, Gesundheits- und Arbeitsschutz (EHS) sind die Eckpfeiler einer nachhaltigen Entwicklung eines Unternehmens.
Automatisierung und Digitalisierung werden zu den zentralen Triebkräften des zukünftigen Wettbewerbs.
Zukunftstrends :
Neue Materialien : Biobasierte Filamente wie PLA und PHA ersetzen nach und nach die traditionellen petrochemischen Kunststoffe.
Geruchsarmer Klebstoff : reduziert VOC-Emissionen.
Weniger bemannte Produktionslinien : Einsatz von Robotern und intelligenter Erkennung zur Schaffung effizienterer und umweltfreundlicherer Fabriken.
Für junge Hersteller bietet das Verständnis des in diesem Leitfaden beschriebenen Gesamtprozessmodells eine wertvolle Hilfe, um schnell Produktionslinien aufzubauen, die den Markt- und regulatorischen Anforderungen entsprechen. Etablierte Betriebe können auf dieser Grundlage schlanke Produktionsprozesse und intelligente Fertigung weiter vorantreiben und so ihre Wettbewerbsfähigkeit kontinuierlich steigern.
Den Fertigungsprozess in einen Inspektionsplan umwandeln
Dokumentieren Sie die Spezifikationen für Griffharz oder -holz, Borstenmaterial und -durchmesser, Borstenlänge, Borstenmuster und Befestigungsmethode. Definieren Sie, für welche Oberflächen die Bürste geeignet ist und mit welchen Chemikalien sie in Kontakt kommen kann. Die Materialbezeichnung allein gibt keine Auskunft über die Leistung des Endprodukts.
- Vor Werkzeugerstellung oder Produktionsbeginn ein Referenzmuster und Zeichnungen genehmigen. Maße, Toleranzen hinsichtlich Aussehen und Verpackung dokumentieren.
- Vereinbaren Sie die Prüfung auf Büschelhalt, Griffverbindung, Wiederverwendbarkeit und Oberflächenkratzerfestigkeit. Geben Sie die Prüfmethode, die Bedingungen und die Akzeptanzgrenze in der Bestellung an.
- Prüfen Sie die Berichte anhand der tatsächlichen Artikelnummer, des Materials, des Verwendungszwecks und des Zielmarktes. Eine ISO-Management-Zertifizierung ersetzt keine produktspezifischen Nachweise.
- Überprüfen Sie die Pilotproduktion, bevor Sie das Auftragsvolumen erhöhen. Bewahren Sie datierte Muster und Chargenprotokolle auf, damit Änderungen an Harz, Filament oder Werkzeugen nachvollzogen werden können.
Käuferfrage
Sind die Prozesswerte in einem Fertigungsleitfaden Akzeptanzstandards?
Nein. Maschineneinstellungen, Auszugsgrenzen, Temperaturbelastung, Zykluszahlen und Kostenanteile hängen von der Konstruktion und den Produktionsbedingungen ab. Betrachten Sie die angegebenen Werte als Diskussionsgrundlage und vereinbaren Sie produktspezifische Grenzwerte mit dem Lieferanten.
Jetzt entdecken Greentime Reinigungsgegenstände und senden Sie uns die Produktreferenz, die Menge, den Zielmarkt und die Verpackungsanforderungen zur Besprechung der Beschaffung.
Kelvin Liangs Expertise liegt in der Bewältigung der Komplexität internationaler Logistik, der Export- und Importbestimmungen sowie internationaler Zahlungsmethoden. Ich beherrsche den gesamten Auftragslebenszyklus, von der Produktbeschaffung und Lieferantenkommunikation über die Qualitätskontrolle und Versandkoordination bis hin zum Kundendienst. Ich bin stets bestrebt, Risiken zu minimieren und kulturelle und kommunikative Barrieren zu überwinden, um die Kundenzufriedenheit zu gewährleisten und gemeinsames Wachstum zu fördern.
Ich bin ein proaktiver und ergebnisorientierter Experte und nutze kontinuierlich Marktforschung und Datenanalysen für strategische Entscheidungen. Mein Ziel ist es nicht nur, Transaktionen zu erleichtern, sondern nachhaltigen Mehrwert für alle Beteiligten zu schaffen. Ich spreche fließend Englisch und kenne mich mit den unterschiedlichsten kulturellen Geschäftsetiketten aus. Ich setze mich dafür ein, das Umsatzwachstum voranzutreiben und den Marktanteil meines Unternehmens weltweit auszubauen.