1. Introdução
As escovas de limpeza são uma ferramenta amplamente utilizada no dia a dia e em aplicações industriais. Da limpeza doméstica na cozinha e no banheiro à remoção de poeira industrial em oficinas de fabricação e até mesmo nos setores médico e de cuidados pessoais, as escovas de limpeza, com sua estrutura simples, custo acessível e resultados intuitivos, tornaram-se um componente vital das cadeias globais de suprimentos de manufatura e bens de consumo.
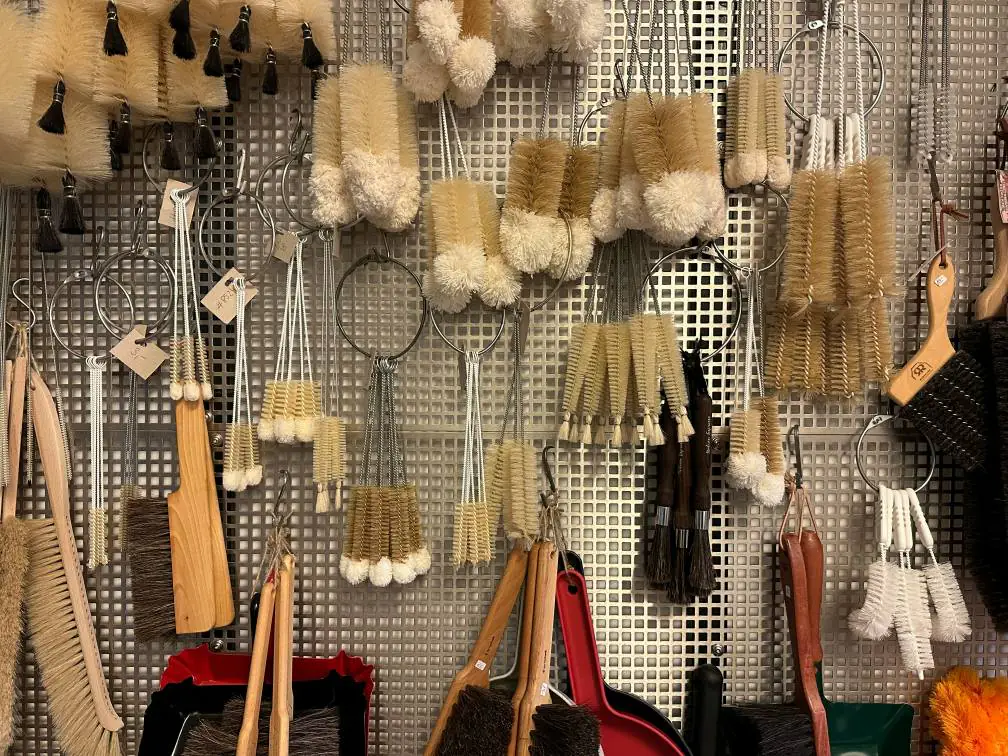
No entanto, muitos fabricantes iniciantes ou gerentes de compras e produtos iniciantes no setor costumam se concentrar apenas na aparência final ou no preço de um pincel, sem uma compreensão sistemática dos processos de produção subjacentes, dos parâmetros-chave e do controle de qualidade. Essa lacuna de conhecimento pode levar ao desempenho insuficiente do produto, ao aumento dos riscos de conformidade e até mesmo à instabilidade da cadeia de suprimentos.
Este artigo tem como objetivo auxiliar os leitores a compreenderem plenamente o processo de fabricação de escovas de limpeza . Com foco em um "guia de processo", o artigo abordará o processo desde a compreensão da estrutura do produto, seleção das rotas de processo, inspeção de matérias-primas e materiais recebidos, até uma análise passo a passo do processo de fabricação, controle de qualidade, equipamentos e ferramentas, EHS (Saúde, Segurança e Meio Ambiente) e sustentabilidade e, finalmente, custos, automação e marcos da produção em massa.
Os grupos aplicáveis incluem:
Fabricantes iniciantes : Auxiliamos na rápida implementação de sistemas de produção e rotas de processo.
Engenheiros de controle de qualidade e de processos : Dominem os pontos críticos de controle e as medidas de prevenção de defeitos.
Gerentes de Compras e de Produto : Compreender as estruturas de custos e os gargalos na capacidade de produção, e aprimorar as capacidades de gestão da cadeia de suprimentos.
A cobertura do produto concentra-se em três categorias:
Escovas de limpeza doméstica (escovas de cozinha, escovas de vaso sanitário, escovas de chão, etc.).
Escovas industriais (escovas de rolo para remoção de poeira, escovas para limpeza de correias transportadoras, escovas de rebarbação, etc.).
Escovas de higiene pessoal (escovas de dentes, escovas de cabelo, etc.; este é apenas um conceito ampliado e nenhum detalhe específico é fornecido).
Por meio deste artigo, os leitores podem obter uma “visão panorâmica” da fabricação de escovas de limpeza, entender os detalhes e compreender a situação geral, fornecendo orientação para desenvolvimento de produtos, avaliação de fornecedores ou construção de linha de produção.
II. Visão geral do produto e do processo
Antes de iniciar o processo, precisamos primeiro entender a estrutura básica, as principais categorias e as rotas do processo de limpeza de escovas.
2.1 Estrutura básica da escova de limpeza
Uma escova de limpeza padrão geralmente consiste nas seguintes partes:
Cabo/base da escova : Materiais comuns: plástico (PP, ABS, HDPE), madeira, metal (alumínio, aço inoxidável).
Função: Proporciona mecânica de preensão, transporta mechas de cabelo e garante resistência geral.
Filamentos/Cerdas : Uma ampla gama de opções de materiais: fibras sintéticas (nylon, PP, PET), fibras naturais (palma, cerdas de porco), fios metálicos (cobre, aço, aço inoxidável).
Determina a capacidade de limpeza, resistência química e vida útil.
Tufting/Fixação : Grampeamento: o método mais tradicional e amplamente utilizado.
Fundido: comumente encontrado em pincéis de alta qualidade ou pequenos pincéis de precisão.
Colado: Adequado para formatos específicos ou requisitos de flexibilidade.
Flocagem: usada para amaciamento de superfícies ou pincéis decorativos.
Acessórios
Inclui grampos metálicos, mangas, interfaces roscadas, etc., que são usados para cooperar com cabos longos ou hastes telescópicas.
2.2 Categorias principais e cenários de aplicação
Escova de cozinha : usada para limpar utensílios de mesa e panelas, geralmente com cerdas de dureza média.
Escova de vaso sanitário : precisa ser resistente à corrosão química, geralmente feita de PP ou náilon.
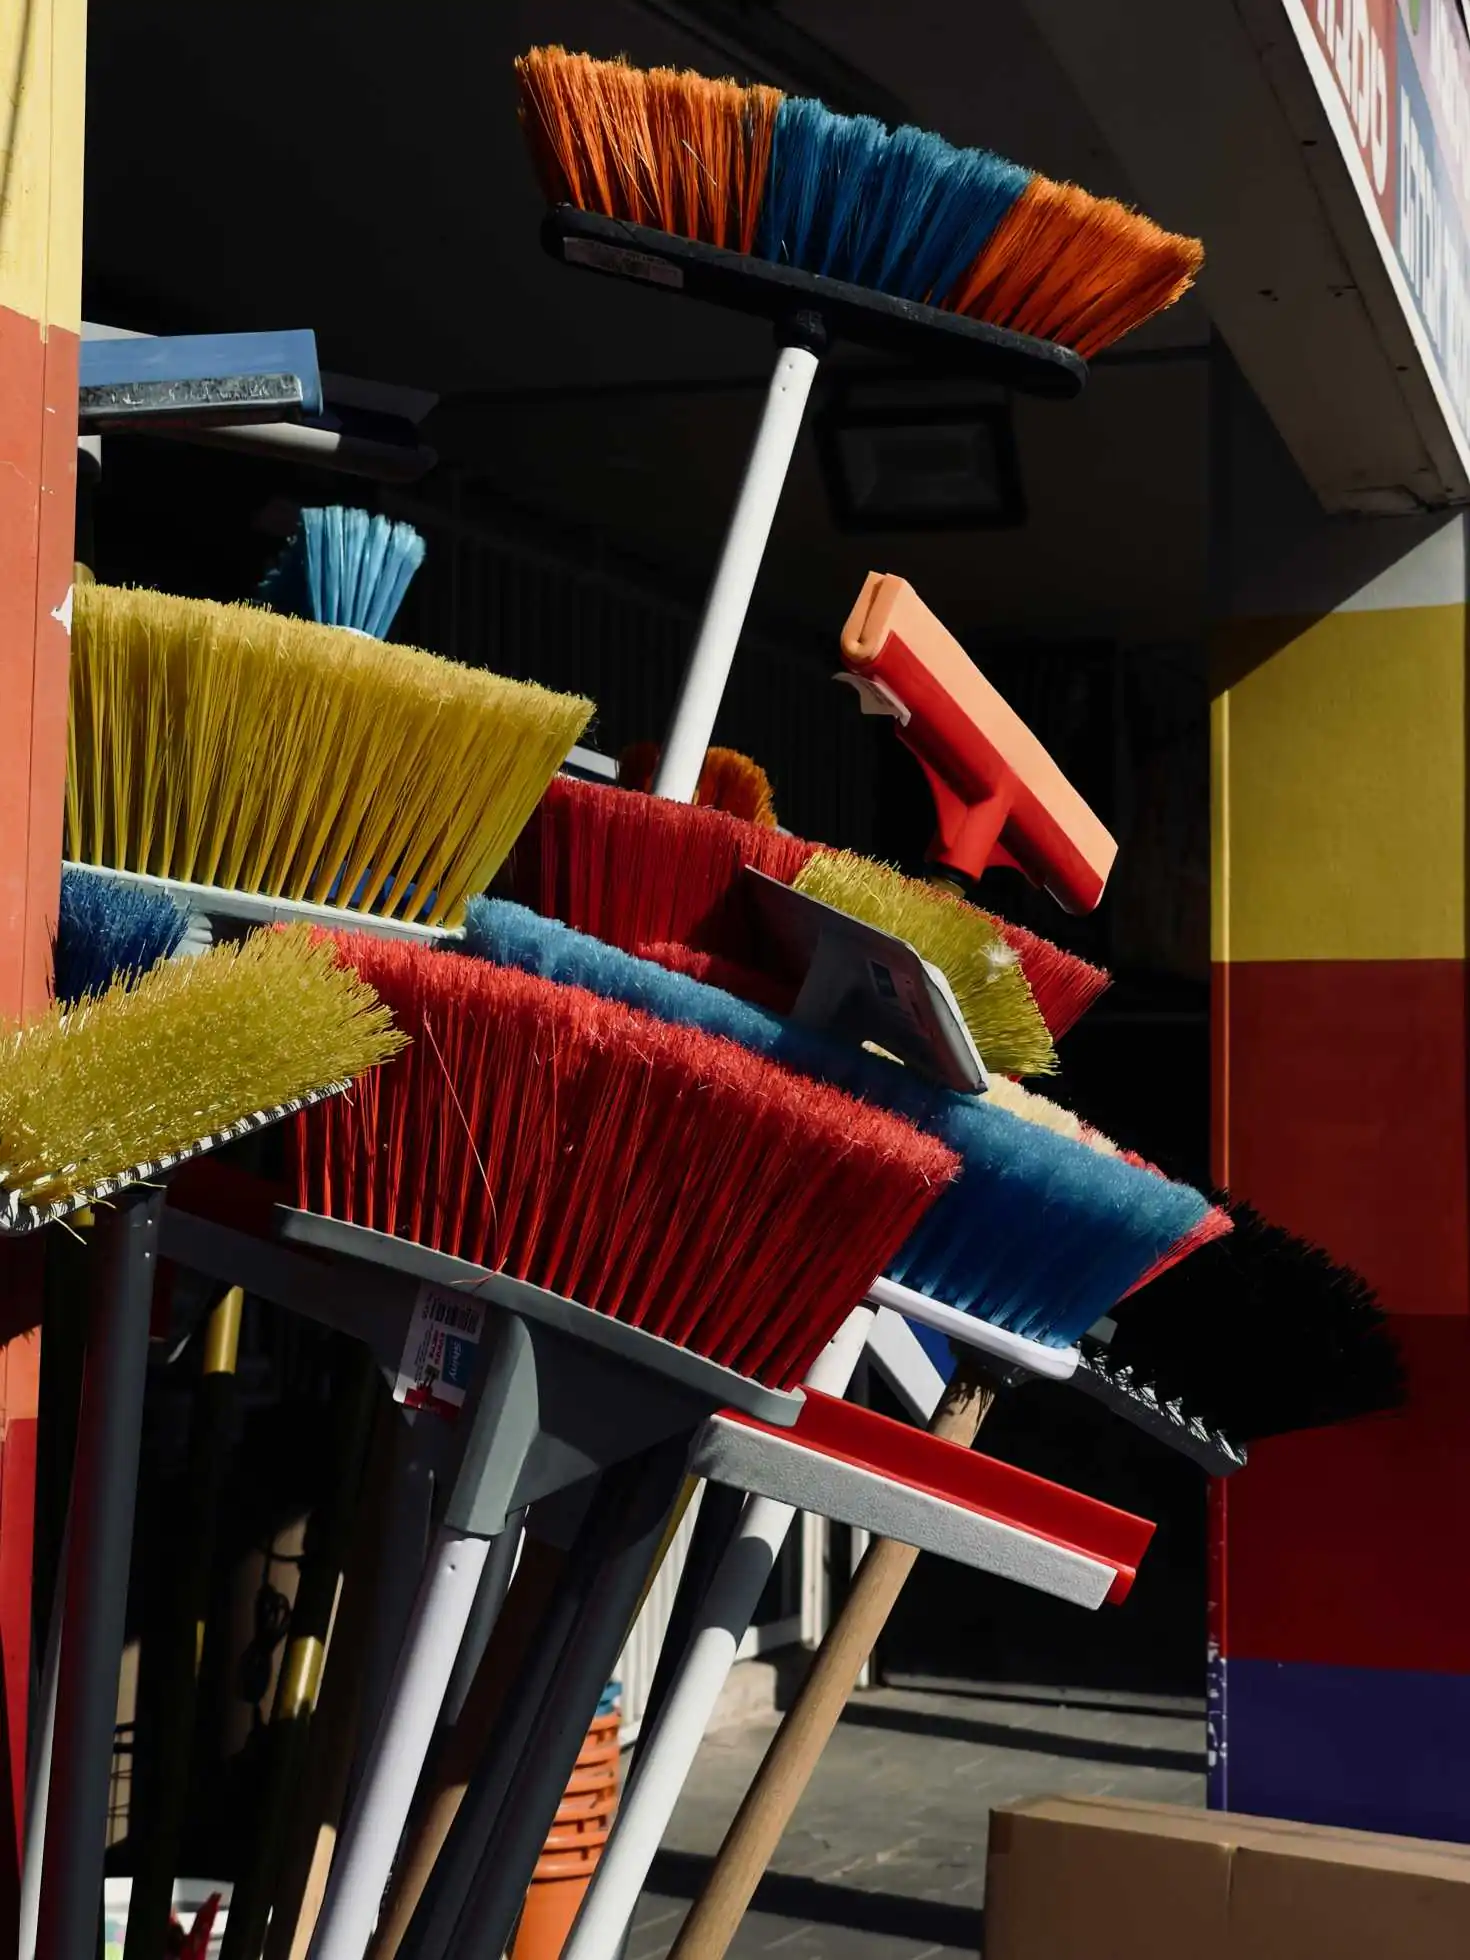
Escova para chão : As cerdas são mais duras e o cabo longo a torna adequada para limpar grandes áreas.
Escova para remoção de poeira : utilizada na superfície de equipamentos industriais, com cerdas macias e propriedades antiestáticas.
Escova de rolo : Instalada na máquina para limpeza de correias transportadoras ou rebarbação industrial.
2.3 Comparação de rotas de processo
Produtos diferentes geralmente determinam caminhos de processo diferentes:
Cabo de madeira vs. cabo de plástico vs. cabo de metal : Cabos de madeira requerem processamento em linha de marcenaria; cabos de plástico são principalmente moldados por injeção; cabos de metal requerem estampagem, soldagem e outros processos.
Pincing vs. Fusão vs. Flocagem : O pincing é um processo estável e consolidado, adequado para grandes quantidades; a fusão exige materiais e equipamentos mais sofisticados; a flocagem tende a suavizar a superfície e a apresentar um acabamento mais estético.
Entender essas diferenças ajudará a planejar uma rota de produção razoável nos estágios iniciais do design do produto e evitar retrabalhos frequentes posteriormente.
3. Entrada de projeto e preparação de engenharia
Uma fabricação bem-sucedida exige uma preparação minuciosa. O design de uma escova de limpeza não se resume apenas à aparência; também envolve requisitos de desempenho, padrões de conformidade e documentação de engenharia.
3.1 Esclarecimento de Requisitos
Antes de projetar, você precisa responder às seguintes perguntas:
Superfície alvo : É vidro, cerâmica, aço inoxidável ou concreto áspero?
Meios de limpeza : Envolvem ácidos fortes, bases fortes, solventes orgânicos ou altas temperaturas?
Vida útil : É para uso único e de curto prazo, ou precisará suportar centenas de limpezas?
Custo e orçamento : É voltado para o consumo em massa ou para a alta durabilidade?
Esses requisitos determinam a seleção subsequente do material e a rota do processo.
3.2 Parâmetros-chave
No projeto de escovas de limpeza, os seguintes parâmetros são os mais críticos:
Material da escova
Nylon: resistente ao desgaste e à temperatura, comumente usado em escovas de médio a alto padrão.
PP: baixo custo, adequado para necessidades diárias de grande volume.
PET: boa tenacidade e resistência à hidrólise.
Fibra natural: ecológica, toque agradável, mas consistência ruim.
Fio metálico: adequado para remoção pesada de ferrugem ou limpeza industrial.
Diâmetro e dureza
Quanto mais grosso e duro for o arame da escova, maior será o poder de limpeza, mas maior será a probabilidade de danificar a superfície.
Se o diâmetro for muito pequeno, ele ficará macio, mas a eficiência da limpeza será reduzida.
Número e densidade do feixe
O número de maços e a densidade do arranjo determinam a cobertura e a durabilidade.
Aparência e mecânica
O ângulo ergonômico do cabo da escova e o design antiderrapante podem melhorar significativamente a experiência do usuário.
3.3 Conformidade e Padrões
As escovas de limpeza geralmente entram em contato com pessoas ou até mesmo alimentos e devem estar em conformidade com os regulamentos relevantes:
Segurança no contato com alimentos : conforme as normas da FDA dos EUA e da série GB 4806 da China.
Conformidade química : Regulamentos europeus REACH e RoHS, restrição de substâncias perigosas.
Requisitos de higiene : Algumas indústrias precisam controlar a carga microbiana para evitar o crescimento bacteriano.
3.4 arquivos de projeto
Para garantir uma produção tranquila, o departamento de engenharia precisa preparar documentos completos:
BOM (Lista de Materiais) : abrange todas as matérias-primas e peças.
Ficha de processo : defina claramente os parâmetros de cada processo.
Desenhos e tolerâncias : incluindo projetos 2D/3D e dimensões críticas.
Especificações de inspeção : determinar os padrões para CQI (Controle de Qualidade de Entrada), CQPI (Controle de Qualidade em Processo) e CQO (Controle de Qualidade de Saída).
Plano de produção experimental : produção experimental em pequenos lotes para verificar a viabilidade do processo.
4. Inspeção de matérias-primas e materiais recebidos (IQC)
O primeiro passo na fabricação de escovas de limpeza é a preparação da matéria-prima . Como o desempenho e a durabilidade das escovas dependem muito da qualidade da matéria-prima, estabelecer um rigoroso controle de qualidade de entrada (IQC) é crucial.
4.1 Categorias comuns de matérias-primas
Partículas de resina/madeira/peças metálicas
Plástico: PP, ABS e HDPE são comumente usados para moldagem por injeção de cabos de escovas.
Madeira: bétula, faia, etc., precisam ser secas e tratadas para evitar mofo.
Metal: Alumínio, aço inoxidável, para cabos longos ou bases especiais de escovas industriais.
Carretéis de filamento de escova
Material: Nylon, PP, PET, fibra natural, fio de cobre ou fio de aço.
Formato: Embalagem em carretel, conveniente para uso em máquinas de enfiar automáticas.
Adesivos/Fixadores
Cola: Cola epóxi, cola hot melt, usada para dispensar e fixar.
Fixadores: grampos, braçadeiras metálicas.
Materiais de montagem e embalagem
Manga, capa plástica, interface rosqueada.
Caixa de embalagem, blister, saco à prova de umidade, dessecante.
4.2 Itens-chave de inspeção
Certificados de materiais e certificados de conformidade : Os fornecedores são obrigados a fornecer relatórios de testes RoHS, REACH, FDA ou GB.
Diâmetro e resistência à tração do fio da escova : Utilize um microscópio e um medidor de resistência à tração para realizar os testes e evitar a quebra do fio e a perda de cerdas.
Teor de umidade e cinzas : A madeira e as fibras naturais precisam ter o teor de umidade monitorado para evitar deformações e mofo.
Odor e migração : Avalie se há algum odor ou liberação de substâncias potencialmente nocivas.
Diferença de aparência e cor : Compare o colorímetro com a amostra padrão para garantir a consistência do lote.
O controle de qualidade de entrada (IQC) não só garante a qualidade do produto, como também reduz as perdas subsequentes no processo , sendo, portanto, frequentemente um dos elos mais importantes na linha de produção.
5. Processo passo a passo
Agora, vamos ao ponto principal deste artigo: o processo de fabricação passo a passo para escovas de limpeza . Esse processo pode ser dividido em 12 etapas principais , cada uma exigindo equipamentos específicos, parâmetros de processo e pontos de controle de qualidade.
5.1 Cabo da escova/formação da base
moldagem por injecção de plástico
Processo: Secagem da resina → Alimentação da máquina de moldagem por injeção → Formação do molde → Desmoldagem → Aparagem.
Controles principais: temperatura do molde, tempo de espera, taxa de resfriamento.
Problemas comuns: encolhimento, empenamento e bolhas.
Conformação de madeira
Processo: corte → polimento → conformação → aplicação de faixas de borda → revestimento de superfície.
Observação: o teor de umidade deve ser <10% para evitar rachaduras.
base de metal
Processo: estampagem, soldagem, polimento, tratamento antiferrugem.
Aplicação: escova de rolo industrial, requisitos especiais de alta resistência.
5.2 Preparação da escova
Antes da implantação, os filamentos da escova precisam passar pelo seguinte tratamento:
Corte : Corte o carretel nos comprimentos desejados.
Penteado : Garante que os feixes de fios fiquem planos.
Pré-aquecimento/Recozimento : Reduz o empenamento ou curvatura.
Tratamento antiestático : impede que o fio se desloque.
Mistura e combinação de cores : combine diferentes cores ou materiais de acordo com as necessidades.
5.3 Método de transplante/fixação capilar
Escolha processos diferentes de acordo com produtos diferentes:
Conjunto de grampos
Processo: A máquina automática de transplante capilar dobra o feixe de fios e o prega no orifício da base.
Vantagens: adequado para produção em massa e tecnologia madura.
Risco: A incompatibilidade entre o diâmetro do furo e as especificações do grampo pode resultar em perda de fiapos.
Fundido
Processo: A extremidade do fio é derretida por uma placa quente ou onda ultrassônica e diretamente embutida no furo.
Vantagens: Não precisa de grampos, é firme e bonito.
Desvantagens: alta necessidade de material e janela de processo estreita.
Ligado
Processo: Coloque cola no furo, insira o feixe de filamentos e depois cure.
Riscos: Muita cola causará transbordamento, pouca cola resultará em uma ligação fraca.
Reunindo
Processo: Revestimento de cola de superfície → adsorção de fibras curtas por campo elétrico → secagem.
Aplicação: Pincéis decorativos ou superfícies de contato flexíveis.
5.4 Aparar e sinalizar
Aparar : Use uma faca de corte ou uma lixa de cinta para aparar o contorno externo, deixando as cerdas uniformes e com um acabamento perfeito.
Divisão : Através do atrito da rebolo, formam-se microfissuras nas extremidades das cerdas da escova, o que melhora a capacidade de limpeza e reduz o risco de riscos.
5.5 Processamento secundário e montagem
As operações comuns incluem:
Crimpagem com manga/braçadeira : Aumenta a resistência estrutural.
Fixação de um cabo longo ou vara telescópica : por meio de rosca, encaixe ou colagem.
5.6 Tratamento de superfície e marcação
Pulverização ou galvanoplastia : Melhora a aparência e a resistência à corrosão.
Impressão ou marcação : incluindo tampografia, serigrafia e codificação a laser.
Código de barras e código de rastreabilidade : facilitam a rastreabilidade da qualidade e a gestão do armazém.
5.7 Limpeza e Saneamento
Limpeza ultrassônica/limpeza do ar : remove fiapos e poeira.
Esterilização ou secagem em alta temperatura : para escovas de grau alimentício ou médico.
5.8 Inspeção Final (OQC)
Principais pontos de detecção:
Defeitos de aparência (cabelos desiguais, perda de cabelo, diferença de cor).
Precisão dimensional (cabo da escova, posição do furo, comprimento das cerdas).
Força de tração (um único feixe de cabelo não é menor que o valor N padrão).
Resistência química e à temperatura.
Teste de torque de preensão.
Embalagem 5.9
Escolha diferentes embalagens de acordo com os canais de vendas e métodos de transporte:
Embalagem para venda a retalho : blister, caixa colorida, caixa de papel kraft.
Embalagens a granel : paletes, caixas de cartão, com instruções e etiquetas de reciclagem.
Medidas para evitar a umidade : adicione dessecante ou embale a vácuo.
5.10 Armazenagem e Logística
Primeiro a entrar, primeiro a sair (FIFO) : Evite detenções de longa duração.
Resistência ao empilhamento : Certifique-se de que o empilhamento não danifique o produto.
Contêiner à prova de umidade e teste de queda : garante a segurança do transporte para exportação.
5.11 Amostragem e retenção de amostras
Amostras de cada lote de produtos devem ser mantidas para rastreabilidade e revisão de qualidade.
A biblioteca de amostras deve ser claramente marcada e o lote e a data devem ser registrados.
5.12 Aumento da produção em massa e otimização contínua
Regressão de parâmetros de processo : Otimize a moldagem por injeção, implantação de cabelo, corte e outros processos por meio da análise de dados.
Otimização do rendimento e do tempo de ciclo : Melhorar a taxa de automação e reduzir a intervenção manual.
Manutenção de equipamentos : Desenvolva um plano de manutenção preventiva.
6. Equipamentos e ferramentas
Na produção de escovas de limpeza, a configuração dos equipamentos e ferramentas determina diretamente a eficiência da linha de produção, a consistência do produto e o rendimento. Um investimento adequado em equipamentos não só aumenta a capacidade de produção, como também reduz a dependência da mão de obra manual.
6.1 Equipamentos de produção principais
Máquina de moldagem por injeção/máquina de moldagem
Utilizado para moldar cabos de escovas ou bases plásticas.
Possui alto grau de automação e pode ser utilizado com robôs para pegar e empilhar peças.
Nova tendência: máquinas de moldagem por injeção totalmente elétricas, com economia de energia e alta precisão.
Máquina automática de transplante capilar
De acordo com diferentes processos, há modelos grampeados, fundidos, adesivos e outros.
Indicadores-chave de desempenho: precisão de posicionamento do furo (±0.1 mm), velocidade (100–300 feixes por minuto).
Máquinas de aparar e cortar
Ferramenta de corte rotativa automática garante filamentos de escova uniformes.
O equipamento de divisão de garfos utiliza rebolos ou corrosão química.
equipamento de tratamento de superfície
Linhas de revestimento, fornos de secagem, tanques de galvanoplastia.
Equipado com dispositivo de tratamento de gases de escape.
Linha de embalagem
Máquina de caixa automática, máquina de filme termoencolhível, máquina de etiquetagem.
Pode ser conectado ao sistema de código de barras e ERP.
6.2 Equipamento auxiliar
Secador (pré-tratamento de resina)
Máquinas de corte e cardadoras
Sistema de compressão de ar e dispositivo de coleta de pó
Máquina automática de fornecimento de cola, máquina de distribuição de cola
6.3 Instrumentos de teste e experimentais
Máquina de teste de tração: para testar a força de tração do feixe de fios.
Colorímetro: Controla a consistência das peças plásticas e dos fios das escovas.
Testador de dureza e testador de densidade: teste de materiais.
Testador de torque: verifica a resistência da conexão entre o cabo e a cabeça da escova.
6.4 Ferramentas de fixação
Dispositivo para transplante capilar: usado para produtos de pequenos lotes ou com formatos especiais.
Dispositivo de montagem: garanta ângulo e força de montagem consistentes.
Dispositivos de teste: como dispositivos de teste de força de retirada rápida.
7. Controle de Qualidade e Defeitos Comuns
Escovas de limpeza são produtos de consumo diário que podem parecer de baixa tecnologia, mas para alcançar consistência, durabilidade e segurança , é necessário estabelecer um sistema sistemático de gestão da qualidade.
7.1 Indicadores-chave de qualidade (KPIs)
Aparência : Sem desvios óbvios nos feixes de cabelo, sem rebarbas, diferença de cor ΔE < 1.0.
Propriedades mecânicas : Força de arrancamento ≥ valor de projeto (geralmente >20N).
Resistência química : Não se decompõe nem desbota em agentes de limpeza ou desinfetantes.
Resistência à temperatura : sem deformação em altas temperaturas (80℃) e sem fissuras frágeis em baixas temperaturas (-20℃).
Vida útil : Teste de fricção cíclica ≥ 100,000 vezes.
7.2 Defeitos comuns e análise de causas
Perda/afrouxamento de cabelo
Causas: O diâmetro do furo é muito grande, as especificações do grampo não correspondem e a cola não está curada o suficiente.
Deformação/deformação
Causa: Resfriamento desigual durante a moldagem por injeção e alto teor de umidade na madeira.
Aberração cromática
Causa: Lotes inconsistentes de matéria-prima e controle instável da temperatura de injeção.
Pacotes de cabelo irregulares
Causa: A ferramenta de corte está cega ou o acessório está mal posicionado.
Transbordamento de cola/superfície suja
Causa: Controle de volume de distribuição instável e processo de limpeza ausente.
7.3 Sistema de Garantia da Qualidade
ISO 9001 : Sistemas genéricos de gestão da qualidade.
SPC (Controle Estatístico de Processo) : Monitorar parâmetros-chave como força de extração e tamanho.
FMEA (Análise de Modos de Falha) : Análise preventiva de riscos potenciais.
Rastreabilidade de lotes : gerencie matérias-primas e parâmetros de processo por meio de códigos de barras ou códigos QR.
8. EHS (Meio Ambiente, Saúde e Segurança) e Desenvolvimento Sustentável
A manufatura moderna não se concentra apenas na produção e no custo, mas também em questões de Meio Ambiente, Saúde e Segurança (EHS) e desenvolvimento sustentável, que estão se tornando componentes importantes da competitividade corporativa.
8.1 Saúde Ocupacional e Segurança (Safety)
Controle de poeira : Os processos de fatiamento e aparagem tendem a gerar poeira fina, sendo necessário um sistema central de coleta de poeira.
Proteção mecânica : As máquinas de transplante capilar e as máquinas de corte devem ser equipadas com proteções de segurança e dispositivos de parada de emergência.
Controle de ruído : Mantenha o nível de ruído da oficina abaixo de 85 dB e instale painéis de isolamento acústico e protetores auriculares.
Ergonomia : Reduzir o trabalho repetitivo e a flexão excessiva.
8.2 Gestão Ambiental
Controle de VOC (Compostos Orgânicos Voláteis) : Os processos de pulverização e adesão requerem adsorção em carvão ativado ou combustão catalítica.
Tratamento de águas residuais : As águas residuais provenientes de processos de galvanoplastia e limpeza precisam ser neutralizadas e precipitadas antes do descarte.
Reciclagem de resíduos : os restos de plástico são triturados e reutilizados, e os pregos de metal são reciclados e derretidos.
8.3 Materiais Sustentáveis e Reciclagem
Utilize plástico reciclado (rPP, rPET).
Promover filamentos de escova biodegradáveis (PLA, PBT + aditivos).
Projetado para ser desmontado para fácil classificação e reciclagem.
8.4 Eficiência Energética
Adote motor de acionamento de frequência variável para reduzir o consumo de energia.
Sistema de recuperação de calor residual: Utilize a água de resfriamento da máquina de moldagem por injeção para aquecer água quente sanitária.
A geração de energia fotovoltaica é introduzida para atender parcialmente às necessidades de eletricidade da linha de produção.
9. Planejamento de Custos e Capacidade
Embora a produção de escovas de limpeza pertença à indústria de tecnologia baixa a média, o controle de custos e a otimização da capacidade de produção são particularmente importantes devido ao aumento dos custos de mão de obra e à forte concorrência de mercado.
9.1 Estrutura de custos
Custo da matéria-prima : representa cerca de 50% a 60%, sendo os filamentos das escovas e a resina os principais componentes.
Custos com mão de obra : representam cerca de 15% a 20% e diminuem com o grau de automação.
Depreciação e manutenção de equipamentos : representam cerca de 10%.
Despesas com energia e instalações : aproximadamente 5% a 10%.
Embalagem e logística : cerca de 5%.
9.2 Estratégia de Controle de Custos
Aquisição centralizada e cooperação com fornecedores : obtenha vantagens de escala.
Aprimorar o nível de automação : reduzir o processo manual de implantação de cabelo.
Otimização de processos : reduzir a taxa de refugo.
Produção flexível : Reduza as perdas por tempo de inatividade causadas pela troca de pequenos lotes.
9.3 Planejamento de Capacidade e Análise de Gargalos
Processo de gargalo
O transplante e o corte de fibras geralmente são gargalos na linha de produção.
Solução: Conecte várias unidades em paralelo e introduza equipamentos de maior velocidade.
Gerenciamento de tamanho de lote
Grande quantidade: reduz custos, mas cria alta pressão de estoque.
Lote pequeno: resposta rápida, mas alto custo unitário.
Equilíbrio de capacidade
Programação dinâmica da produção através do sistema MES.
Garanta que os processos de moldagem por injeção, implantação de cabelo, montagem e embalagem estejam sincronizados para evitar um grande acúmulo de trabalho em andamento.
10. Automação e digitalização
À medida que as indústrias passam de processos intensivos em mão de obra para processos intensivos em tecnologia, a automação e a digitalização tornam-se essenciais para que os fabricantes de escovas de limpeza aumentem sua competitividade. Elas não apenas reduzem os custos de mão de obra, mas também melhoram significativamente a consistência, a transparência e a flexibilidade da produção.
10.1 Direção de Automação
Enfiamento e troca automática
O dispositivo de alimentação automática de arame pode alternar rapidamente as bobinas, evitando a passagem manual do arame.
O sensor detecta a quantidade restante do carretel de fio, permitindo a substituição sem parar a máquina.
Transplante capilar guiado visualmente
Uma câmera de alta precisão detecta a posição do furo da base e corrige automaticamente os desvios.
Reduza a taxa de refugo causada pelo desvio da posição do furo.
Montagem robótica
O robô de seis eixos conclui a montagem da cabeça da escova e do cabo, além da crimpagem da luva.
Combinado com AGV (veículo guiado automaticamente) para realizar a automação logística da linha de produção.
Aparagem e polimento inteligentes
A profundidade de corte é controlada por um sensor de distância a laser.
O sistema compensa automaticamente o desgaste da ferramenta.
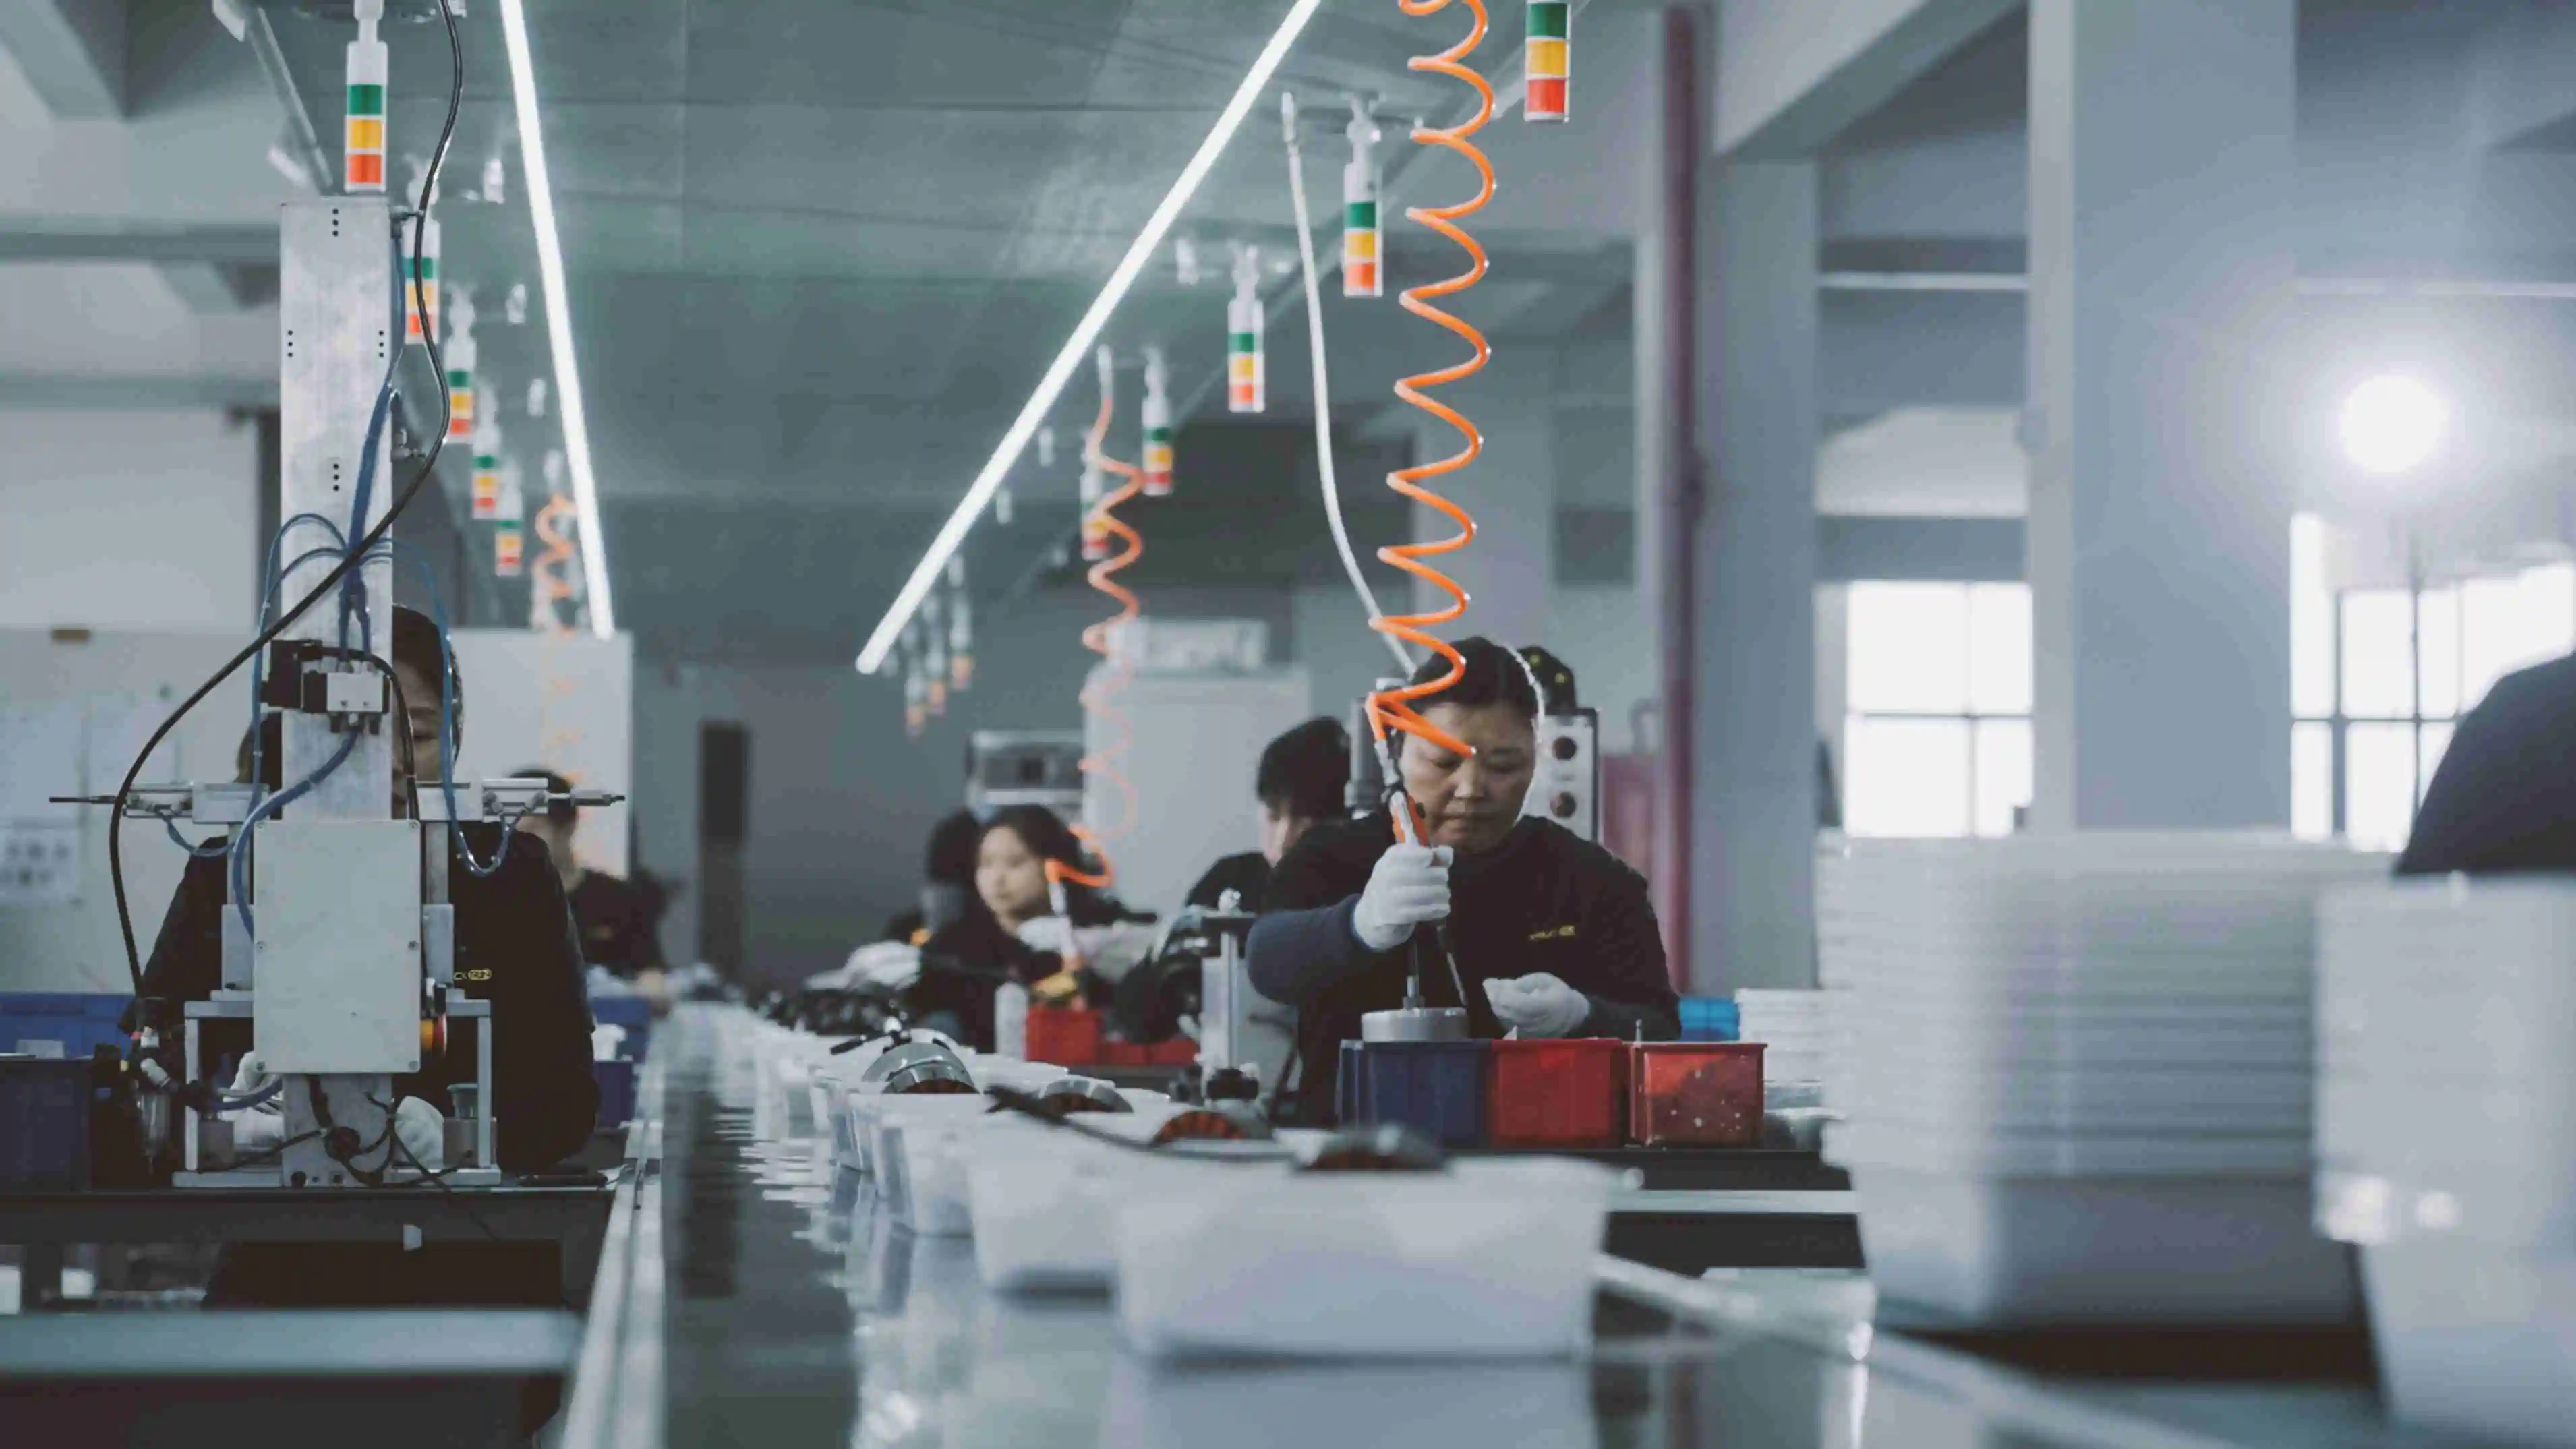
10.2 Fábrica Digital
Sistema MES (Sistema de Execução de Fabricação)
Colete dados de produção (takt time, taxa de rendimento, tempo de inatividade) em tempo real.
Programe dinamicamente as linhas de produção para encurtar os ciclos de entrega.
Rastreabilidade de código de barras e RFID
Estabeleça uma cadeia de rastreabilidade completa, desde as matérias-primas até os produtos acabados.
Quando ocorre uma reclamação do cliente, o lote de produção e os parâmetros podem ser localizados rapidamente.
CEP (Controle Estatístico de Processos) e Kanban
Analise automaticamente tendências em parâmetros-chave do processo (como temperatura de fusão e volume de distribuição).
Forneça alertas antecipados antes que ocorram anormalidades para evitar defeitos no lote.
Ordens de Serviço de OEE e Manutenção
OEE (Eficácia geral do equipamento) = Disponibilidade × Desempenho × Rendimento.
O sistema gera automaticamente lembretes de manutenção para reduzir o tempo de inatividade inesperado.
10.3 Tendências Futuras
Inspeção visual por Inteligência Artificial (IA) : Identifica automaticamente defeitos como queda de cabelo, diferença de cor e deformação.
Gêmeo Digital : Simule as operações da linha de produção em um ambiente virtual para prever gargalos e necessidades de manutenção.
Fábrica não tripulada : Alcançar uma "fábrica escura" por meio de robôs, AGVs (Veículos Guiados Automaticamente) e sistemas automatizados de armazenagem.
11. Conformidade e Certificação
Embora as escovas de limpeza sejam produtos de consumo, ainda assim envolvem requisitos como segurança para contato com alimentos, conformidade química e responsabilidade social.
11.1 Certificação de contato e higiene alimentar
FDA (Administração de Alimentos e Medicamentos dos EUA) :Requer que os materiais não tenham migração prejudicial.
Regulamento (UE) n.º 10/2011 : Regulamentação rigorosa sobre os limites de migração de materiais plásticos.
Série de normas chinesas GB4806 : Especificações para materiais em contato com alimentos.
11.2 Conformidade Química e Ambiental
REACH (Registo, Avaliação, Autorização e Restrição de Substâncias Químicas) : Restrição de substâncias perigosas.
RoHS (Restrição de Substâncias Perigosas) : Escovas eletrônicas (como cabeças de escova de dentes elétricas) devem estar em conformidade.
Lista de SVHC (Substâncias de Muito Alta Preocupação) : Precisam ser verificadas uma a uma.
11.3 Responsabilidade Social e Auditorias de Fábrica
BSCI (Business Social Compliance Initiative) e SEDEX : garantem que as fábricas cumpram as normas trabalhistas e de direitos humanos.
ISO 14001 : Certificação de sistema de gestão ambiental.
ISO 45001 : Gestão de saúde e segurança ocupacional.
12. Marcos da prototipagem à produção em massa
Do conceito ao lançamento no mercado de massa, um produto de escova de limpeza geralmente passa pelos seguintes estágios:
12.1 Aparência T0
Usado para verificação de aparência, impressão 3D ou conclusão rápida de molde.
Verifique o formato, o tamanho e a aderência.
12.2 Amostra Funcional T1
Utilize tecnologia formal para realizar produção experimental em pequenos lotes.
Verifique a resistência de fixação das cerdas, o efeito de escovação e a durabilidade.
12.3 PVT (Pequena Produção Experimental)
A linha de produção é colocada em operação experimental para confirmar que os parâmetros do processo são controláveis.
Avalie o tempo do ciclo, a taxa de rendimento, a embalagem e a logística.
12.4 MP (aumento em massa e produção em massa)
Amplie a capacidade de produção e aumente gradualmente o rendimento para >95%.
Estabeleça uma biblioteca de amostras de lote para garantir a rastreabilidade.
12.5 Lista de verificação de aceitação
Aparência e tamanho são qualificados.
O teste de retirada está em conformidade com os padrões de projeto.
Embalagem, rótulos e instruções estão completos.
Atenda aos requisitos regulatórios e dos clientes.
13. Apêndice
13.1 Termos Comuns
Grampeamento : processo de grampeamento e transplante capilar.
Fundido : Processo de implantação por fusão.
Sinalização : O processo de dividir as extremidades do arame da escova.
13.2 Faixas de Referência de Parâmetros de Processo
Temperatura de fusão do filamento da escova de nylon : 220–260°C.
Curva de cura da cola : cola epóxi 80℃×30 min.
Padrão de força de arrancamento das cerdas : >20N (escova doméstica); >50N (escova industrial).
13.3 Modelo de Folha de Registro de Inspeção
Formulário de inspeção de materiais recebidos (IQC) : certificado do material, diâmetro do fio, resistência à tração.
Formulário de inspeção do processo : densidade de implantação capilar, uniformidade do corte e taxa de queda de cabelo.
Formulário de inspeção de fábrica OQC : aparência, tamanho e integridade da embalagem.
14. Conclusão
Aperfeiçoamento, automação e sustentabilidade ambiental sob a promoção de tecnologia moderna, equipamentos e sistemas de gestão.
Este artigo classifica sistematicamente todo o processo de produção em quatorze capítulos, desde o design do produto, inspeção da matéria-prima, detalhes do processo, até a configuração do equipamento, controle de qualidade, EHS, planejamento de custos, automação, certificação e comprovação e produção em massa.
Principais tópicos:
A fase de projeto determina o ciclo de vida do produto e seu posicionamento no mercado.
As matérias-primas e o controle de qualidade de entrada (IQC) são o primeiro passo na garantia da qualidade.
O controle de processos precisa se concentrar em três processos principais: transplante capilar, corte e inspeção final.
A gestão da qualidade e o EHS (Saúde, Segurança e Meio Ambiente) são os pilares do desenvolvimento sustentável de uma empresa.
A automação e a digitalização estão se tornando os principais motores da competitividade futura.
Tendências futuras :
Novos materiais : Filamentos de base biológica, como PLA e PHA, estão gradualmente substituindo os plásticos petroquímicos tradicionais.
Adesivo de baixo odor : reduz as emissões de COVs (Compostos Orgânicos Voláteis).
Linhas de produção com menos mão de obra : Utilizando robôs e detecção inteligente para criar fábricas mais eficientes e ecológicas.
Para fabricantes iniciantes, compreender a estrutura completa do processo apresentada neste guia os ajudará a estabelecer rapidamente linhas de produção que atendam aos requisitos de mercado e regulamentares. Para fábricas já estabelecidas, essa base pode promover ainda mais a produção enxuta e a manufatura inteligente , aprimorando continuamente sua competitividade.
A expertise de Kelvin Liang reside em navegar pelas complexidades da logística internacional, regulamentações de exportação e importação e métodos de pagamento internacionais. Sou especialista em gerenciar todo o ciclo de vida do pedido, desde a aquisição inicial do produto e a comunicação com o fornecedor até o controle de qualidade, coordenação de remessas e suporte pós-venda. Busco constantemente mitigar riscos e superar barreiras culturais e de comunicação para garantir a satisfação do cliente e promover o crescimento mútuo.
Sou um profissional proativo e orientado a resultados, utilizando constantemente pesquisas de mercado e análises de dados para embasar decisões estratégicas. Meu objetivo não é apenas facilitar transações, mas criar valor sustentável para todos os stakeholders. Fluente em inglês e com profundo conhecimento de diversas etiquetas culturais de negócios, estou comprometido em impulsionar o crescimento das vendas e expandir a participação de mercado da minha empresa em escala global.